


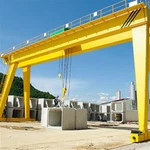

Rälsmonterade Mg portalkranar
Produktbeskrivning
Vad är en rälsmonterad Mg portalkran?
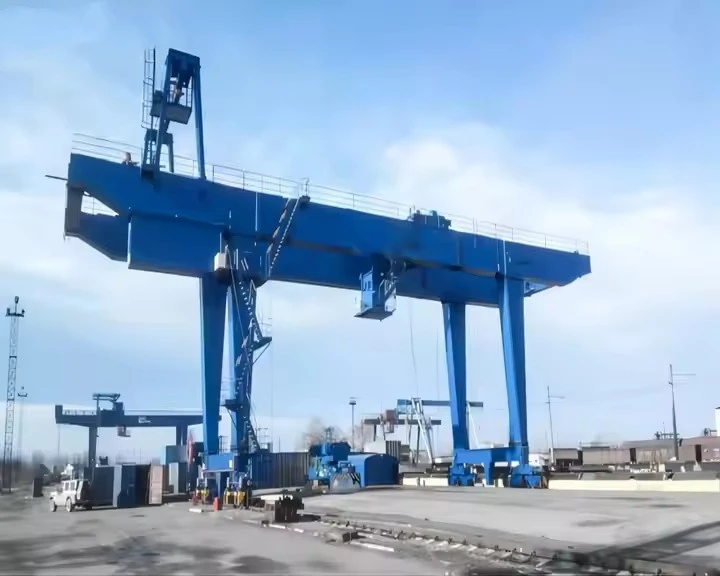
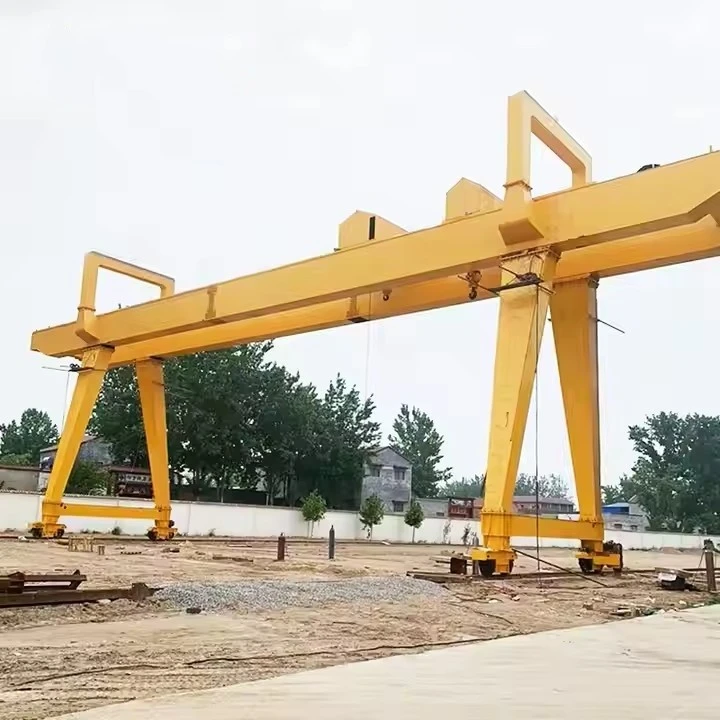
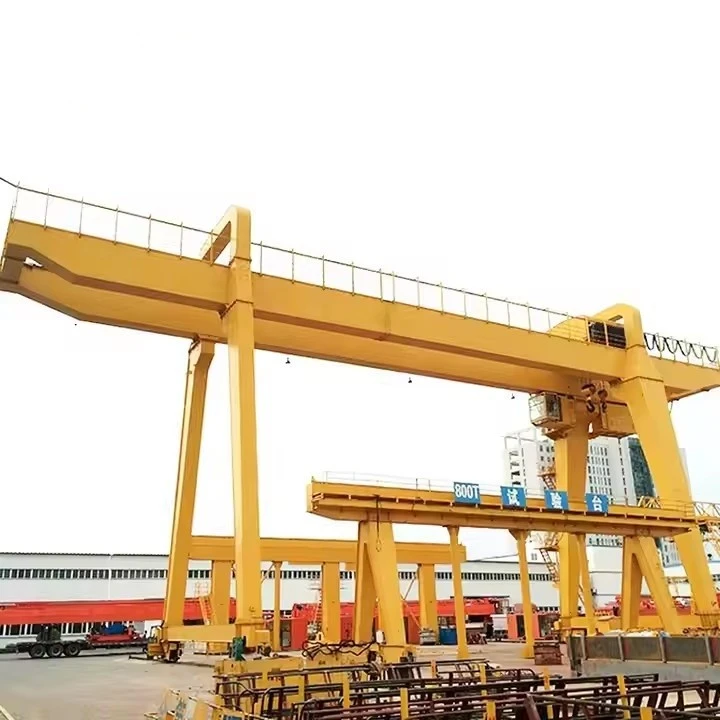
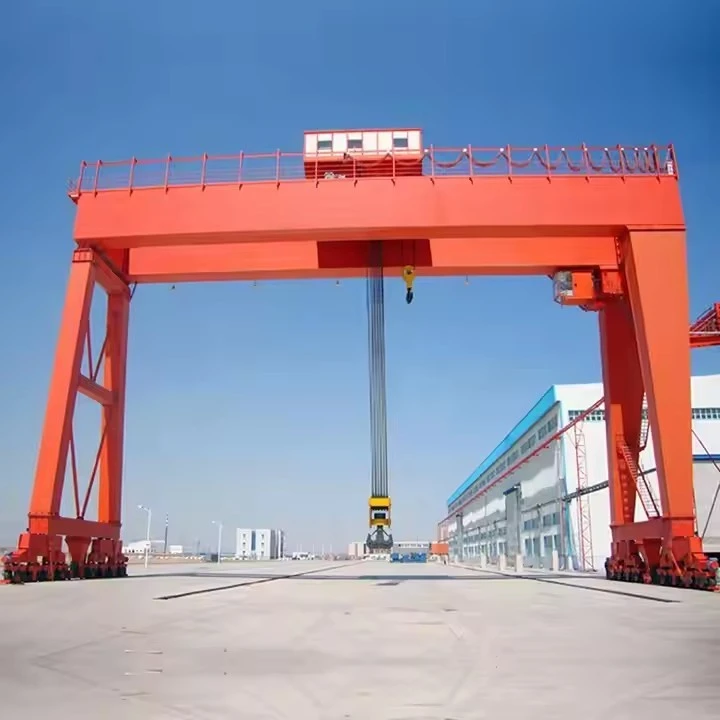
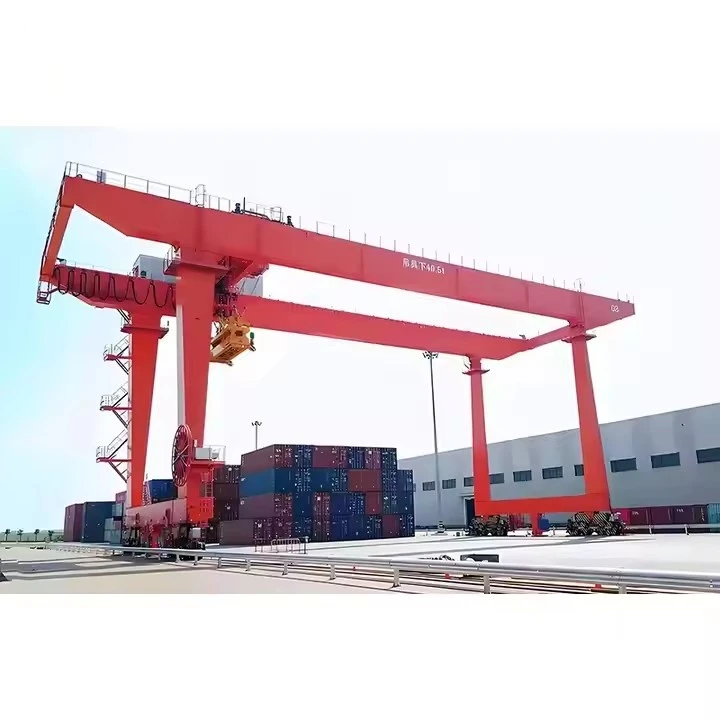
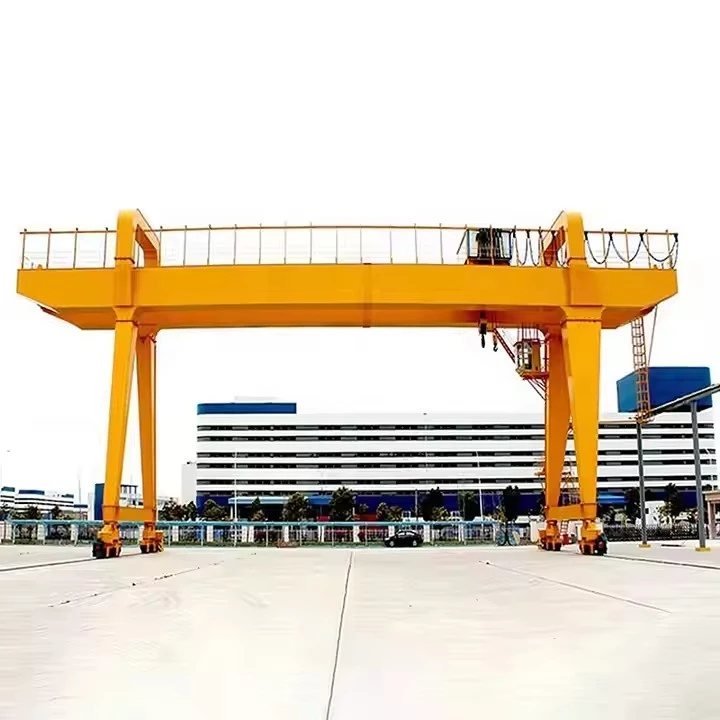
A Skenmonterad Mg portalkranär endubbel-balk portalkranklassificerad för tung-tjänst. "Mg"-klassificeringen (följer standarder som FEM eller DIN) indikerar en mycket hög arbetscykel, vilket innebär att den är byggd för intensiv, kontinuerlig drift i krävande miljöer.
Tänk på det som den tunga-långa lastbilen- i portalkranvärlden, jämfört med Mz:s lastbil.
Nyckelegenskaper och design
Dubbelbalk design:Den mest definierande egenskapen. Två robusta huvudbalkar spänner över arbetsytan, stödda av ändtruckarna. Detta ger överlägsen styrka, styvhet och krokhöjd jämfört med en enskild balk.
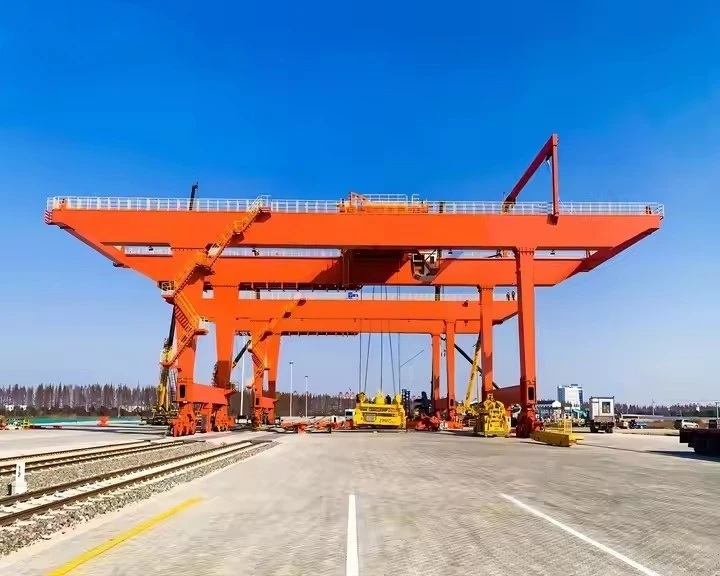
Skenmonterad:Kranen går på dedikerade, fasta skenor inbäddade i marken eller på ett fundament. Detta möjliggör exakta rörelser, högre hastigheter och förmågan att hantera massiva belastningar utan instabiliteten hos gummi-trötta portaler.
Tunga-komponenter (Mg-klassificering):Varje komponent är byggd för uthållighet:
Motorer och drivenheter:Högre effekt, med bättre termisk kapacitet för frekventa starter och stopp.
Växellådor:Byggd för att tåla stötbelastningar och kontinuerlig användning.
Bromsar:Redundanta och felsäkra-system för maximal säkerhet.
El:Kraftiga-kontaktorer, reläer och kablar.
Nyckelskillnader: Mz vs. Mg portalkranar
| Särdrag | Mz-typ (enkel balk) | Mg-typ (dubbelbalk, skenmonterad) |
|---|---|---|
| Balk design | Enda | Dubbel |
| Arbetscykel | Lätt till måttlig | Tung till mycket tung |
| Typisk kapacitet | 1 - 20 ton | 20 - 500+ ton |
| Krokhöjd | Lägre | Högre |
| Kosta | Ekonomisk | Hög investering |
| Rörlighet | Kan monteras på hjul- eller på räls- | Nästan uteslutande rälsmonterad |
| Idealisk för | Verkstäder, lagerlokaler, tillfällig användning | Stålverk, varv, tung industri |
Slutsats:DeSkenmonterad Mg portalkranär enhög-kapacitet, tung-belastning, fast-väglyftlösning. Dess dubbla-balk, räls-monterade design och robusta konstruktion gör den till det definitiva valet för de mest krävande industriella applikationerna där intensitet, kapacitet och tillförlitlighet är av största vikt.
Lyftkapacitet 320 ton
Spännvidd (bredd) 3 - 12 meter (justerbar)
Lyfthöjd 3 - 10 meter
Arbetsklass A3-A5 (lätt till medelstark)
Lyfthastighet 0.5 - 8 m/min (variabel)
Typ av helljus Enkel/dubbel balk (låda-typ)
Strömförsörjning 220V/380V 3-fas eller manuell
Kontrollläge Pendelkontroll/trådlös fjärrkontroll
Telfer Typ Elektrisk kättingtelfer/lintelfer
Travel Drive Manuell push eller motoriserad
Korrosionsskydd Varm-doppförzinkad eller marin-färg
Vindmotstånd upp till Beaufort skala 6 (för utomhusbruk)
Driftstemperatur -20 grader till +50 grader
Bilder &Komponenter
Här är en detaljerad uppdelning av komponenterna i enSkenmonterad Mg portalkran. Med tanke på dess tunga-typ är dessa komponenter mer robusta och komplexa än de på en kran av Mz-typ.
1. Primärt strukturellt system (skelettet)
Detta ramverk är byggt för att motstå enorma påfrestningar och trötthet under år av tung användning.
Dubbla huvudbalkar:De två primära,-horisontella balkarna i full längd som bildar bron. De är vanligtvis tillverkade av tjock stålplåt (lådbalkar) för maximal styrka och styvhet. Detta är den definierande egenskapen som skiljer den från en enkel-balk (Mz) kran.
Ändbilar (ben):De massiva vertikala strukturerna i varje ände av balkarna. De huserarlånga färdhjul, drev och anti-kollisionsbuffertar. Ben kan vara stela eller ledade ("gående" ben) för att rymma långa spann.
Kranskena och banasystem:En kritisk, fast infrastruktur.
Löpskenor:Kraniga-stålskenor (ofta liknar järnvägsspår) som kranen färdas på.
Runway Beams:Robusta, ofta armerade betong- eller stålbalkar som bär upp rälsen.
Grunder:Djupa betongfundament som säkerställer att banan förblir jämn och inriktad under dynamiska belastningar och över tid.

2. Lyft- och resesystem (musklerna)
Det här är de-högpresterande komponenterna som utför arbetet.
Huvudlyftenhet:En kraftfull, tung-lyft designad för Mg-klassservice.
Lyftmotor:Högt-vridmoment, hög-driftcykelmotor.
Vajertrumma:Maskinbearbetad trumma med exakt räfflor för att rulla upp flera lager av rep.
Flera skivbromsar:Primära och sekundära (nöd)bromssystem.
Trådrep med hög-kapacitet:Designad för kranens maximala kapacitet med en betydande säkerhetsfaktor.
Krokblock:Ett skivat block som multiplicerar lyftkapaciteten och ger en säker punkt för lasten.

Vagnsram:Strukturen som bär huvudlyften och färdas längs toppen av dubbelbalkarna.
Trolley Travel Drives:Motorer, växellådor och flänsade hjul som förflyttar vagnen smidigt längs balkskenorna.
Vagnskenor:Skenor fästa på toppen av huvudbalkarna så att vagnen kan köras på.
Gantry Long Travel Drives:Systemet som flyttar hela kranen.
Resemotorer:Flera motorer med hög-hästkraft (en per ben eller fler) för synkroniserade rörelser.
Växellådor och hjul:Stor-diameter, smidda stålhjul med härdade slitbanor, drivna genom kraftiga-reducerare.

3. Power & Control System (Nerverna)
Designad för tillförlitlighet och exakt kontroll av kraftfulla maskiner.
Huvudströmförsörjning:
Conductor Bar System (slutna spår eller kala stänger):Den vanligaste metoden för räls-monterade kranar. En serie isolerade stänger löper parallellt med kranbanan, med samlare på kranen för att dra kraft. Detta är mer tillförlitligt för tung-bruk än ett festonsystem.
Kabelrulle:Används i vissa applikationer, men mindre vanligt för långa-transporter, tunga-kranar.

Operatörskontroll:
Förarhytt:En specialbyggd-, klimatkontrollerad-hytt upphängd i krankonstruktionen, vilket ger föraren en klar sikt över hissen. Den är utrustad med ergonomiska reglage, säten och ofta vibrationsdämpning.
Radiofjärrkontroll:Tillåter föraren att styra kranen från golvet, vilket ger optimal sikt och säkerhet, särskilt i tuffa miljöer (t.ex. hög värme i ett stålverk).
Kontrollpaneler och enheter:
Huvudkontrollpanel:Inrymmer den programmerbara logiska styrenheten (PLC), kontaktorer, överbelastningsreläer och frekvensomriktare (VFD). VFD:er är avgörande för att ge jämn, kontrollerad acceleration och retardation av alla rörelser, vilket skyddar strukturen och lasten.

4. Säkerhet och hjälpsystem (Reflexerna)
Icke-förhandlingsbara funktioner för att skydda personal och tillgångar.
Kritiska säkerhetsanordningar:
Lastmomentindikator (LMI) / lastcell:Ett obligatoriskt system som övervakar lastvikten och förhindrar att kranen överbelastas. Den visar belastningen för föraren och kan stänga av farliga funktioner.
Gränslägesbrytare:Kraftiga-gränslägesbrytare för hissens övre/nedre gränser, vagnsrörelse och portalrörelse för att förhindra över-rörelse.
Anti-kollisionssystem:Använder laser eller radar för att upptäcka och förhindra kollisioner med andra kranar på samma bana eller hinder.
Vindmätare:Vindhastighetsindikator som larmar eller automatiskt stänger av krandriften om vindhastigheterna överskrider säkra gränser (kritiskt för utomhuskranar).
Rälsklämmor / ankare:Stora mekaniska klämmor som låser kranen vid rälsen för att förhindra rörelse vid stormar eller vid parkering.

Hjälplyft:En andra lyftanordning med mindre-kapacitet monterad på vagnen för lättare lyft, ger två lyfthastigheter och kapaciteter på en kran.
Tilläggsutrustning:
Gångbanor och serviceplattformar:Ge säker åtkomst för underhåll längs balkar och maskiner.
Belysning:Hög-ljus för nattdrift eller dåligt upplysta områden.
Sirener och varningsljus:Hörbara och visuella larm som aktiveras när kranen är i rörelse.

Sammanfattning: Varför komponenter är tyngre-användning än Mz
| Komponent | Mz-typ (lätt/måttlig) | Mg-typ (heavy duty) |
|---|---|---|
| Balkar | Enkel, lättare sektion | Dubbla, tillverkade lådbalkar |
| Hissa | Standarddrift, enkelhastighet | Tungt-jobb, ofta med flera hastigheter och VFD |
| Strömförsörjning | Feston eller enkel kabel | Robust Conductor Bar System |
| Kontrollera | Enkel hängande tryckknapp | Förarhytt och/eller radiofjärrkontroll |
| Säkerhet | Grundläggande gränslägesbrytare | Avancerat LMI, anti-kollision, vindövervakning |
Slutsats:Varje komponent i en rälsmonterad Mg portalkran är konstruerad förintensitet, precision och livslängd. Kombinationen av en dubbel-balkstruktur, räls-stabilitet och industriella-mekaniska och elektriska system gör det till en kapitaltillgång designad för de mest krävande industriella miljöerna.

SKISS

Huvudsaklig teknisk

Fördelar
Fördelar med Mz-typ gripskopa portalkran
De främsta fördelarna härrör från dess integrerade design, som kombinerar mobilitet med automatiserad bulkhantering.
1. Hög effektivitet vid hantering av bulkmaterial
Detta är dess enskilt största fördel. Det förvandlar en-arbetsintensiv, långsam process till en snabb operation för en-person.
Eliminerar manuellt arbete:Ersätter flera arbetare med spadar eller mindre utrustning.
Kontinuerlig cykel:Den integrerade griparen möjliggör en sömlös cykel av grävning, lyft, färd och dumpning utan att behöva fästa/ta loss någon utrustning.
2. Kostnads-effektivitet
För den funktionalitet det ger är det en mycket ekonomisk lösning.
Lägre initial kostnad:Deenkel-balk (Mz-typ)designen är betydligt billigare att tillverka och köpa än en portalkran med dubbla-balkar med liknande spännvidd.
Minskad driftskostnad:En operatör kan hantera hela materialhanteringsprocessen, vilket leder till betydande arbetsbesparingar.
Mångsidighet som en fördel:En maskin kan tjäna flera syften (avlastning, lagring, matning), vilket minskar behovet av flera dedikerade maskiner.
3. Utrymmesoptimering och design med lågt takhöjd
Maximerar lagringsvolymen:Kranen arbetar ovanför och håller golvytan helt fri för lagring, lastbilar eller annan utrustning.
Idealisk för lokaler med låg-klarering:Den kompakta enkel-balken och topp-monterade vagndesignen ger maximal krokhöjd, vilket gör den lämplig för byggnader med lägre tak.
4. Exceptionell mångsidighet och rörlighet
Brett utbud av material:Kan hantera olika torra, lösa bulkmaterial helt enkelt genom att byta skoptyp (t.ex. sten, sand, spannmål, träflis, metallskrot).
Stort täckningsområde:Till skillnad från fasta transportörer färdas kranen längs sin bana och täcker hela längden och bredden av en förvaringsplats eller utomhushög.
5. Förbättrad driftkontroll och säkerhet
Precisionshantering:Operatören har direkt kontroll över att greppa, lyfta och placera material.
Säkrare drift:Operatören styr kranen från ett säkert avstånd (via pendlar eller fjärrkontroll), borta från damm och fallande material.
Ansökan
Tillämpningar av Mz-typ gripskopa portalkran
Denna kran är den idealiska lösningen överallt där lösa bulkmaterial behöver flyttas inom ett definierat rektangulärt område. Dess typiska tillämpningar finns i industrier som arbetar med råvaror, jordbruk och återvinning.
1. Jordbruk och spannmålshantering
Spannmålssilor och hissar:För lossning av lastbilar, överföring av spannmål mellan lagerbehållare och lastning för transport.
Djurfoderväxter:Hantering av råvaror som majs, sojabönor och färdiga foderpellets.
2. Byggnadsmaterial och aggregat
Sand och grusgårdar:Lagra råvaror och lasta dem i lastbilar för transport.
Färdiga-blandade betonganläggningar:Hantera ballast (sand, sten) och flytta dem till betongdoseringstrattarna.
3. Återvinning och avfallshantering
Skrotgårdar:Den huvudsakliga applikationen. Idealisk för att gripa och sortera järn- och icke--järnskrot.
Materialåtervinningsanläggningar (MRF):Hantering och sortering av återvinningsbart material som papper, kartong och plast.
Biomassakraftverk:Hantering av flis, halm och andra organiska bränslen.
4. Hamnar och inlandsterminaler
Pråmlossning:Lossning av bulkmaterial som kol, gödningsmedel eller ballast från pråmar på inre vattenvägar.
5. Energi och industriell bearbetning
Kol-eldade pannor:Flytta kol från lagerhögar till krosshuset eller pannans matningssystem.
Gjuterier:Hantering av bulkmaterial som sand (för gjutning), koks och kalksten.
Kranproduktionsprocess
Produktionsprocessen för enRMG (räls-monterad portalkran).är en komplex bedrift av tung ingenjörskonst, som involverar noggrann planering, avancerad tillverkning och exakt montering. Det utförs vanligtvis av specialiserade tillverkare av tunga maskiner i stora, dedikerade anläggningar.
Här är en detaljerad uppdelning av produktionsprocessen, från idé till driftsättning.
Fas 1: Design & Engineering (The Digital Blueprint)
Detta är den mest kritiska fasen, där kranen föds digitalt innan något stål skärs.
Konceptuell och detaljerad design:
Kundkrav:Ingenjörer arbetar med kunden (hamnterminalen) för att definiera specifikationer: lyftkapacitet (t.ex. 40-50 ton under spridare), spännvidd, staplingshöjd (1-över-7), lyfthastighet och grad av automatisering.
Strukturanalys:Med hjälp av Finite Element Analysis (FEA) simulerar ingenjörer spänningar, töjningar och deformationer på hela strukturen (balkar, ben) under olika belastningsförhållanden för att säkerställa integritet och säkerhet.
Mekanisk och elektrisk design:Detaljerade konstruktioner skapas för alla system: växellådor för hissar och vagnar, lindning av vajer, drivmotorer och det kompletta elektriska schemat för kraft och kontroll.
Design av automation och styrsystem:
För moderna RMG:er är detta avgörande. Programvara för PLC (Programmable Logic Controllers), anti-kollisionssystem, automatisk-styrning och containerpositionering utvecklas och simuleras.
Inköp av långa-lead artiklar:
Medan tillverkningen påbörjas beställer företaget specialiserade komponenter med långa tillverkningsledtider, såsom:
Lyft- och åkmotorer
Växellådor
PLC:er och VVVF-enheter (Siemens, ABB, etc.)
Specialiserade stålsorter
Stållinor och kärvar
Fas 2: Tillverkning och tillverkning (den fysiska byggnaden)
Denna fas omvandlar råstål och komponenter till kranens huvuddelar. Det händer i en stor, täckt tillverkningsbutik.
Stålförberedelse och skärning:
Stora stålplåtar och sektioner (balkar) levereras till fabriken.
De rengörs (blästras) och skärs sedan till exakta former med hjälp av-datorkontrollerade metoder somPlasmaskärningellerOxy-bränsleskärning.
Under-tillverkning av montering:
Skärplåtar svetsas samman för att bilda mindre komponenter. Till exempel:
Lådbalkar:Stålplåtar svetsas till stora, ihåliga rektangulära sektioner för huvudbalken och benen.
Slutvagnar:De komplexa strukturerna som rymmer hjulen och drivenheterna är tillverkade.
Vagnsram:Strukturen som ska bära lyftmaskineriet är byggd.
Huvudmontering och svetsning:
Under-sammansättningar sammanförs i stora jiggar och fixturer för att säkerställa dimensionsnoggrannhet.
DeHuvudbalkmonteras i sektioner (om den är väldigt lång) eller som ett stycke.
DeGantry Benär färdigmonterade.
Detta steg innebär omfattande svetsning, ofta utförd automatiskt av robotsvetsmaskiner för konsekvens och kvalitet. Mycket skickliga svetsare utför kritiska manuella svetsar.
Efter-svetsbehandling och kvalitetskontroll:
Avstressande:Kritiska svetsade strukturer som huvudbalken värms upp i en stor ugn för att lindra inre spänningar som skapas under svetsning, vilket förhindrar förvrängning och sprickbildning.
Icke-destruktiv testning (NDT):Varje kritisk svets inspekteras med metoder som t.exUltraljudstestning (UT)ellerRöntgenundersökningar (röntgenstrålar-)för att hitta dolda defekter.
Dimensionskontroller:Hela strukturen laserskannas-för att säkerställa att den uppfyller designtoleranserna.
Ytbehandling och målning:
Hela stålkonstruktionen är kulblästrad- för att ta bort rost och fräsavlagringar, vilket skapar en perfekt yta för färgvidhäftning.
Den målas sedan med flera lager av hög-korrosionsbeständig-färg, ofta i en kontrollerad miljö för att säkerställa en felfri finish. Detta är avgörande för den hårda, salta hamnmiljön.
Fas 3: För-montering och fabrikstestning (FAT)
Innan transporten monteras kranen delvis på fabriken för att verifiera dess funktion.
Uppförande på fabriksgården:
Portalbenen och huvudbalken bultas eller svetsas ihop på en testbana för att bilda den kompletta portstrukturen.
Vagnen, hissmaskineriet och hytten (om någon) är installerade.
Elinstallation:
Elektriker kör tusentals meter kabel, anslutande motorer, sensorer och kontrollpaneler.
Factory Acceptance Testing (FAT):
Kunden besöker fabriken för att bevittna en serie rigorösa tester:
Inga-belastningstester:Alla rörelser (krankörning, vagnskörning, hissning) testas utan belastning för att kontrollera smidig drift, hastighet och bromsfunktion.
Belastningstester:Detta är det kritiska testet. AStatisk belastningstestutförs med en testvikt (vanligtvis 25 % över den nominella kapaciteten) lyft och hållen för att kontrollera strukturell integritet. ADynamiskt belastningstestutförs med den nominella kapaciteten för att testa alla funktioner under arbetsförhållanden.
Säkerhetssystemtester:Alla gränslägesbrytare, nödstopp och larm testas.
Fas 4: Demontering, frakt & byggplats
Demontering och logistik:
Efter att ha passerat FAT, demonteras kranen försiktigt i transportabla sektioner. Huvudbalken skärs i segment, benen separeras etc.
Dessa enorma komponenter lastas på specialiserade-havgående tunga-fartyg för transport till hamnen.
Webbplatsförberedelser:
Medan kranen byggs förbereds kundens plats: det tunga betongfundamentet gjuts och de långa, parallella rälsspåren installeras med extrem precision.
Webbplatsuppförande:
Ett team av specialiserade monteringsingenjörer och tunga kranförare från tillverkaren reser till hamnen.
Med hjälp av stora mobilkranar sätter de ihop RMG på dess permanenta skenor, efter en omvänd sekvens av demonteringsprocessen.
Alla mekaniska och elektriska anslutningar görs om.
Fas 5: Idrifttagning & Site Acceptance Testing (SAT)
Slutkontroller och kalibrering:
Hela systemet är påslaget.
Avgörande är att alla automationssystem är kalibrerade:laserpositioneringssystemen för spridaren, anti-kollisionssensorerna och den automatiska-styrningen är finjusterade- till de faktiska förhållandena på plats.
Site Acceptance Testing (SAT):
En sista testrunda, ofta mer omfattande än FAT, utförs med kunden för att bevisa att kranen fungerar enligt specifikationerna i sin verkliga miljö.
När den är avskriven överlämnas kranen till kunden och förarutbildningen påbörjas.

Verkstadsvy:
Företaget har installerat en intelligent plattform för hantering av utrustning och har installerat 310 set (set) med hanterings- och svetsrobotar. Efter slutförandet av planen kommer det att finnas mer än 500 uppsättningar (uppsättningar), och utrustningens nätverkshastighet kommer att nå 95 %. 32 svetslinjer har tagits i bruk, 50 är planerade att installeras och automatiseringsgraden för hela produktlinjen har nått 85 %.


Populära Taggar: rälsmonterade mg portalkranar, Kina rälsmonterade mg portalkranar, tillverkare, leverantörer, fabrik
Du kanske också gillar


Skicka förfrågan