


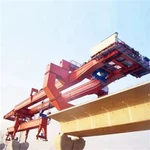


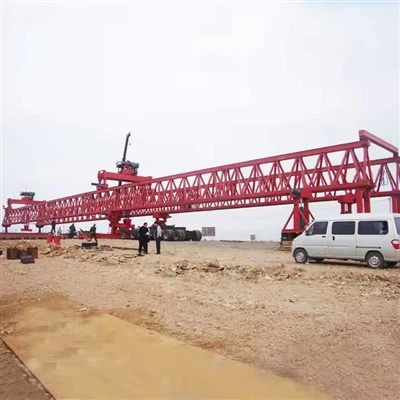
120 ton Bridge Lancher Construction Machine
A 120-tons Bridge Launcher, ofta kallad aLanserar GantryellerIncremental Launching Gantry (ILG), är en kraftig-, självgående-maskin som används för att bygga prefabricerade betong- eller stålbrosegment. "120-Ton"-beteckningen hänvisar vanligtvis till dess maximala lyftkapacitet per segment.
Det är en hörnsten i modern brokonstruktion, som möjliggör snabb och effektiv montering av viadukter och broar, särskilt i utmanande miljöer som djupa dalar, över vattendrag eller befintliga vägar och järnvägar.

Så fungerar det: Steg-för-processen
Processen, känd somInkrementell lanseringsmetod (ILM), är mycket metodisk:
Fas 1: Segmentgjutning och förberedelse
Prefabricerade segment tillverkas i en gjutgård nära broplatsen.
De färdiga segmenten transporteras till sjösättningsområdet, vanligtvis på fleraxlade släpvagnar.
Fas 2: Startcykeln (upprepas för varje span)
Segmentlyft:De 120 ton tunga lyftbryggorna plockar upp segment och placerar dem i rätt läge under huvudportalen, med början från piren och utåt.
Tillfällig stress:Det nyligen placerade segmentet efterspänns tillfälligt- på den tidigare sammansatta delen av brodäcket för att bilda en kontinuerlig struktur.
Inriktningskontroll:Däckets exakta geometri (nivå och inriktning) kontrolleras och justeras med hjälp av stödbenens hydrauliska domkrafter.
Intern förspänning:När flera segment väl är på plats och inriktade, träs inre förspänningsspår genom kanaler och spänns för att skapa den slutliga strukturella styrkan för den delen av bron.
Gantry Launching ("The Walk"):När ett helt spann har monterats och belastats, släpper hela portalmaskinen från bryggorna, driver sig framåt till nästa uppsättning pirer och-förankrar sig själv igen. Utskjutningsnosen går ofta först för att ge stöd på nästa pir.
Upprepa cykel:Cykeln upprepas tills hela brodäcket är färdigt.
Specifikation
Teknisk specifikation: 120-tons kapacitetsbryggningsmaskin
Dokumentversion: 1.0
Datum:26 oktober 2023
1.0 Allmän översikt
Maskintyp:Självgående, modulärt brolanseringsbrygga-
Primär funktion:Att lyfta, transportera och exakt placera pre-betongsegment för konstruktion av balanserade konsoler eller spännbroar-för-spann.
Modellbeteckning:BLM-120
Nominell lyftkapacitet:120 ton per lyftram
Ansökan:Lämplig för viadukter och broar med konstant eller variabel radie, lutningar och super-höjd.

Bilder och komponenter
1. Huvudstrukturell ram
Detta är det primära skelettet som stödjer hela maskinen och brosegmenten.
Huvudbalk (brobalk):Den primära, långa-spännande strålen som sitter på toppen av pirerna. Den måste vara otroligt stark och styv för att motstå böjning under full belastning av brosegmenten. Det är ofta en svetsad stållåda-sektion eller fackverksstruktur.
Främre stöd (näsa):En fribärande del av huvudbalken som sträcker sig bortom den främre piren. Det ger stöd för att placera nästa segment innan den permanenta piren byggs under den.
Bakre stödben:De fasta benen på baksidan av maskinen som överför lasten till den redan konstruerade delen av bryggdäcket.
Portalramar:De vertikala strukturerna fram och bak som ger stabilitet och stöd för lyft- och traverssystemen.
2. Support och framdrivningssystem
Detta system gör det möjligt för bärraketen att röra sig framåt längs brygglinjen efter att varje segment har placerats.
Stödskor (eller bryggor):Tillfälliga eller permanenta bärpunkter som vilar på bropelarna. De fördelar den massiva belastningen av maskinen och segmenten på ett säkert sätt till underkonstruktionen.
Hydrauliskt domkraftssystem:
Lyftdomkrafter (vertikala):Kraftfulla hydraulcylindrar placerade vid stödpunkterna för att höja eller sänka hela utskjutningsanordningen för inriktning och för att överföra belastning under uppskjutningscykeln.
Framdrivningsjack (horisontellt/gående):Dessa är maskinens "ben". De arbetar i en gående rörelse:
Ta tag i det för-installerade däcketeller ett speciellt spår.
Tryck eller drahela huvudbalken framåt med ett visst avstånd (t.ex. en segmentlängd).
Dra tillbakaoch återställ för nästa steg.
Glidlager/kuddar:Ytor med låg-friktion (ofta med PTFE) som gör att huvudbalken glider smidigt över stödpunkterna under framdrivning.
3. Lyft- och hanteringssystem
Detta är kärnsystemet för att manipulera brosegmenten.
Startbil (vagn eller lyftanordning):En flyttbar vagn som löper längs skenor på huvudbalkens bottenfläns. Den bär segmentet från baksidan av maskinen till dess placering framtill.
Lyftvinschar:Elektriska eller hydrauliska vinschar monterade på utskjutningsbilen. De rymmer hög-stålkablarna (stålrep).
Vajer och remskivor (remskivor):Kabelsystemet som gör själva lyftet. Den dras genom en serie remskivor för att ge mekanisk fördel och kontroll.
Spridarbalk/lyftram:En robust balk fäst vid lyftkablarna. Det säkerställer att det prefabricerade segmentet lyfts jämnt, utan att inducera alltför stora böjspänningar. För mycket breda däck kan det finnas två vagnar och spridarbalkar som fungerar synk.
4. Hjälp- och styrsystem
Dessa system ger kraft, kontroll och säkerhet.
Hydraulisk kraftenhet (HPU):Maskinens "hjärta" som består av dieselmotorer eller elmotorer som driver hydraulpumpar. Den genererar högtrycksvätskan- som behövs för alla domkrafter, vinschar och reglage.
Elektriskt styrsystem och förarhytt:Operationens "hjärna". Inkluderar:
Programmerbar Logic Controller (PLC):Automatiserar komplexa sekvenser som synkroniserade lyft och framdrivning.
Operatörsgränssnitt:Låter föraren styra alla funktioner med precision.
Sensorer:Övervaka belastningar, positioner, tryck och justeringar i realtid-.
Säkerhetssystem:
Överbelastningsskydd:Lastceller och trycksensorer hindrar maskinen från att överskrida sin kapacitet på 120 ton.
Anti-kollisionssystem:Gränslägesbrytare och sensorer förhindrar att vagnen eller andra komponenter rör sig över säkra gränser.
Nödstoppsknappar:Placerad på flera punkter på maskinen.
Vindmätare (vindhastighetssensor):Kritisk för att stoppa verksamheten vid hårda vindar.
5. Hjälpkomponenter för erektion
Segmenttransportvagnar:Även om de inte ingår i själva launchern, är dessa viktiga för att mata segment till maskinen. De rör sig längs det färdiga däcket för att leverera nya segment till lyftområdet på baksidan av bärraketen.
Tillfälligt falskt arbete:I vissa konfigurationer kan tillfälliga rekvisita eller torn användas för att ge ytterligare stöd för utskjutningsrampen eller de fribärande segmenten under konstruktionen.
Hur komponenterna fungerar tillsammans i en typisk cykel:
Matning:Ett prefabricerat segment förs till den bakre delen av bärraketen av en transportvagn.
Lyft:Utskjutningsbilens vinschar sänker spridarbalken, som är kopplad till segmentet. Segmentet lyfts bort från vagnen.
Att korsa:Utskjutningsbilen rör sig längs huvudbalken och bär segmentet till maskinens framsida (nosen).
Placering och justering:Segmentet sänks exakt till sitt slutliga läge. Finjusterade-domkrafter på spridarbalken möjliggör millimeter-perfekt inriktning. Segmentet stressas sedan temporärt till föregående segment med hjälp av-efterspänningsstänger.
Framdrivning:När segmentet är säkrat kopplas framdrivningsdomkrafterna in. Hela bärarens huvudbalk skjuts framåt med en segmentlängd, redo för nästa cykel.
Upprepa cykel:Processen upprepas tills brospannet är klart.
Nyckel takeaway:En 120-tons Bridge Launcher är ett integrerat system därstrukturell ramger styrkan, denhydraulsystemger rörelsen, denvinschar och vagnhantera lasten ochelektroniska kontrollerse till att varje åtgärd är exakt, synkroniserad och säker.

Skiss


Fördelar
1. Förbättrad säkerhet
Detta är den viktigaste fördelen.
Minskad exponering för arbetare:Minimerar behovet för arbetare att vara på höga höjder under längre perioder. Montering och placering styrs från en central förarhytt.
Eliminering av tillfälligt falskt arbete:Traditionella metoder kräver att man bygger massiva tillfälliga stöd (falsework) under brospannet, vilket är farligt och känsligt för kollaps. Startprogrammet är självförsörjande-, vilket eliminerar denna risk.
Kontrollerade, förutsägbara operationer:Lanseringsprocessen är en noggrant konstruerad sekvens, vilket minskar oförutsägbarheten i samband med kranoperationer och manuellt arbete.
2. Överlägsen effektivitet och hastighet
Snabba cykeltider:När systemet väl är konfigurerat kan det placera pre-gjutna segment eller balkar mycket snabbt-ofta ett segment per dag eller snabbare. Detta leder vanligtvis till en jämn byggtakt20-40 meter per dag.
Parallella konstruktionsaktiviteter:Medan bärraketen placerar segment längst fram kan andra besättningar arbeta samtidigt med däcksfinishing, barriärinstallation och pirkonstruktion bakom den.
Reducerad flytttid:Jämfört med att montera och demontera stora kranar för varje spann kan en bärraket "gå" från en pir till nästa på några timmar.
3. Hög precision och kvalitet
Korrekt segmentplacering:Maskinen är utrustad med hydrauliska domkrafter och datoriserade kontroller som möjliggör millimeter-nivåjusteringar. Detta säkerställer att varje förgjutet segment eller balk placeras med extrem precision.
Konsekventa resultat:Den mekaniserade processen eliminerar många av de mänskliga fel som är förknippade med traditionella metoder, vilket leder till en högre kvalitet och mer enhetlig slutstruktur.
4. Ekonomiska fördelar
Lägre arbetskraftskostnader:Även om själva maskinen är en stor kapitalinvestering, kräver den en mycket mindre besättning än traditionella metoder, vilket leder till betydande-arbetsbesparingar på lång sikt.
Reducerat material för falskt arbete:De massiva besparingarna av tillfälliga förfalskningsmaterial (trä, stål) och deras associerade tillverknings- och demonteringskostnader är en stor ekonomisk fördel.
Snabbare slutförande av projekt:Bygghastigheten leder till tidigare projektleverans, vilket har enorma ekonomiska fördelar för projektägaren (tidig generering av intäkter från vägtullar etc.) och minskar de totala finansieringskostnaderna.
5. Utmärkt anpassningsförmåga och tillgång
Förmåga att korsa hinder:Brokastare är idealiska för att bygga viadukter över svår terräng som djupa dalar, floder, befintliga vägar, järnvägar eller miljökänsliga områden där det är opraktiskt, farligt eller förbjudet att bygga tillfälliga stöd.
Minimalt markfotavtryck:Lasten överförs direkt till de permanenta bryggorna, vilket orsakar minimal störning av marken nedanför. Detta är avgörande i stadsmiljöer eller över aktiva transportkorridorer.
6. Förbättrad miljöpåverkan
Mindre webbplatsstörningar:Genom att undvika behovet av omfattande falskarbete och tillfartsvägar för kranar, minimerar utskjutningsanordningen störningarna på marken under bron.
Minskat avfall:Precisionen i metoden leder till mindre materialspill. Undvikandet av tillfälliga arbeten innebär också att mindre material används och så småningom kasseras.

Ansökan
Primära applikationer och projektscenarier
Denna maskin är idealisk för specifika typer av projekt där traditionella metoder (som att bygga falskt arbete från marken) är opraktiska, farliga eller för långsamma.
Förhöjda motorvägar och viadukter:Särskilt i stadsområden där byggandet måste minimera störningar för trafik, företag och samhällen nedanför.
Flodkorsningar:Att bygga broar över breda åar eller dalar utan behov av omfattande byggnadsställningar i vattnet, vilket är miljönyttigt och minskar risken.
Korsningar över aktiv infrastruktur:Detta är en kritisk applikation. Att bygga broar över:
Driftsvägar:Utan att behöva fullständiga vägavstängningar.
Järnvägsspår:Undviker störningar i tågscheman och säkerställer arbetarnas säkerhet.
Deep Gorges eller Raviner:Där att bygga tillfälliga stöd från botten är extremt svårt och dyrt.
Projekt med repetitiva spann:Metoden är mest effektiv när bron består av flera spann av liknande längd (t.ex. 30m till 50m).

Produktionsförfarande
Produktionsprocedur: 120-tons Bridge Launcher Machine
1. Projektdefinition & planeringsfas
Mål:Upprätta tydliga krav, budget och tidslinje.
Nyckelaktiviteter:
Analys av kundkrav:Bestäm de specifika behoven: maximal spännlängd, kurvradiekapacitet, däcksbredd, lastkapacitet (120-ton), typ av balkar (prefabricerade, stållåda, etc.) och förhållanden på projektplatsen.
Konceptuell design:Skapa inledande skisser och välj utskjutningstyp (t.ex. uppskjutningsbrygga, underliggande avskjutningsportal).
Projektering:Utveckla ett detaljerat projektschema (Gantt-diagram), resursallokeringsplan och budget.
Riskbedömning:Identifiera potentiella tekniska och logistiska utmaningar.
2. Detaljerad Engineering & Design Fas
Mål:Skapa exakta tillverknings- och monteringsritningar.
Nyckelaktiviteter:
Strukturell design och analys:
Använd programvaran Finite Element Analysis (FEA) (t.ex. ANSYS, SAP2000) för att modellera huvudbalkarna, stödbenen och lyftsystemen under olika belastningsfall (dödlast, levande last, vindlast, dynamiska effekter).
Säkerställ strukturell integritet och överensstämmelse med internationella standarder (t.ex. DIN, EN, AISC, GB).
Mekanisk design:
Konstruera framdrivningssystemet (hydrauliska eller elektriska hjul/crawlers).
Konstruera lyft-/sänksystemet (synkrona hydrauliska domkrafter).
Designa balanseringsmekanismen för gradientjustering.
Specificera alla mekaniska komponenter (lager, växlar, axlar).
Hydraulsystemdesign:
Designa kretsen för framdrivning, lyft och balansering.
Välj komponenter: pumpar, motorer, cylindrar, ventiler, slangar och ackumulatorer.
Säkerställ exakt synkronisering av flera uttag.
Design av el- och styrsystem:
Designa styrhytten och operatörsgränssnittet (HMI).
Utveckla PLC-programmet (Programmable Logic Controller) för automatiserade och manuella operationer.
Designa säkerhetsspärrar, sensorer (för position, tryck, lutning) och nödstoppssystem.
Skapande av tillverkningsritningar:Ta fram detaljerade delritningar, monteringsritningar och stycklista (BOM).
3. Inköps- och materialförsörjningsfas
Mål:Skaffa alla nödvändiga råvaror och inköpta komponenter.
Nyckelaktiviteter:
Råvaruanskaffning:Beställ hög-hållfasta stålplåtar (t.ex. Q345B, S355), profiler (I-balkar, H-balkar) och plåtar enligt BOM.
Komponentanskaffning:Köp standarddelar:
Hydrauliska komponenter (pumpar, motorer, cylindrar från märken som Bosch Rexroth, Parker).
Elektriska komponenter (PLC, sensorer, motorer från märken som Siemens, Schneider).
Mekaniska komponenter (hjul, lager, växlar).
Leverantörskvalifikation:Se till att alla leverantörer uppfyller kvalitetsstandarder. Utför inspektioner för kritiska komponenter.
4. Tillverknings- och tillverkningsfas
Mål:Tillverkar alla anpassade strukturella och mekaniska delar.
Nyckelaktiviteter:
Materialförberedelse:
Skärande:Använd CNC-plasma/oxi-bränsleskärmaskiner eller laserskärare för att skära stålplåtar i storlek.
Kantförberedelse:Fasade kanter för svetsning enligt ritningarna.
Under-tillverkning av montering:
Panellinjetillverkning:Svetsa förstyvningar på huvudbanan och flänsplattor för att skapa paneler för huvudbalkarna.
Tillverkning av ben och stöd:Svetsa och bearbeta stödbenen och vertikala pelare.
Tillverkning av näsenhet:Bygg den främre styrande nossektionen.
Bearbetning:
Bearbeta kritiska anslutningspunkter, stifthål och lagersäten på CNC-borrfräsar eller svarvar för att säkerställa hög dimensionell noggrannhet.
Ytbehandling:
Blästring & målning:Blästra-alla komponenter till Sa 2.5-standard för att ta bort rost och frässkal.
Applicera en primer, mellan- och topplack av hög-industrifärg för korrosionsskydd.
5. För-monterings- och kvalitetskontrollfas (QC).
Mål:Montera huvudmoduler och verifiera kvaliteten innan slutmontering.
Nyckelaktiviteter:
Strukturell under-enhet:
Svetsa ihop de tillverkade panelerna för att bilda de kompletta huvudbalkarna (vänster och höger).
Montera de främre och bakre stödramarna.
Dimensionell inspektion:Kontrollera kritiska dimensioner, inriktningar och rätlinjighet med laserspårare eller totalstationer.
Icke-destruktiv testning (NDT):
Utför ultraljudstestning (UT) eller magnetisk partikelinspektion (MPI) på kritiska svetsar för att säkerställa att de är fria från defekter.
Modulmontering:
Montera framdrivningsmodulerna (hjul/band med hydraulmotorer) på stödbenen.
För-montera de hydrauliska domkraftssystemen.
6. Slutlig montering och integrationsfas
Mål:Integrera alla mekaniska, hydrauliska och elektriska system i strukturen.
Nyckelaktiviteter:
Uppförande av huvudstruktur:Använd traverser för att placera de två huvudbalkarna på stödbockar.
Kors-staginstallation:Anslut balkarna med tvärbalkar och stag för att bilda en styv lådstruktur.
Mekanisk systeminstallation:Installera nosenheten, vagnen (om tillämpligt) och alla mekaniska länkar.
Hydraulsysteminstallation:
Montera hydrauliska kraftenheter (HPU), cylindrar, ventiler och kör hydraulslangar/rör.
Anslut systemet och fyll på med hydraulolja.
Installation av elsystem:
Dra kabelrännor och elektriska ledningar genom hela maskinen.
Installera kontrollkabinen, PLC, HMI, sensorer och belysning.
Systemintegration:Anslut alla elektriska kontroller till de hydrauliska och mekaniska systemen.
7. Fas för fabriksacceptanstestning (FAT).
Mål:Kontrollera att maskinen fungerar som den är designad i en kontrollerad miljö.
Nyckelaktiviteter:
Visuell inspektion:Kontrollera fullständighet, färgkvalitet och korrekt installation.
Hydraulsystemtest:
Kontrollera efter läckor.
Testa övertrycksventiler.
Testa synkroniseringen av domkrafter.
Funktionstester (ingen belastning):
Testa framdrivningssystem (rörelse framåt/bakåt).
Testa lyft/sänkning av helljuset.
Testa balanseringssystemet.
Testa alla nödstoppsfunktioner och säkerhetsspärrar.
Lasttest (statiskt och dynamiskt):
Statisk belastningstest:Applicera en testbelastning (vanligtvis 110 % till 125 % av den nominella kapaciteten på 120 ton) med hjälp av kalibrerade vikter eller hydrauliska domkrafter. Mät nedböjningar och se till att de ligger inom designgränserna.
Dynamiskt belastningstest:Flytta testlasten längs spännvidden för att simulera verkliga driftsförhållanden och kontrollera stabiliteten.
8. Demontering, förpackning och frakt
Mål:Förbered maskinen för transport till projektplatsen.
Nyckelaktiviteter:
Modulär demontering:Demontera maskinen i transportabla moduler (t.ex. huvudbalksegment, ben, nosenhet, HPU).
Förpackning:Skydda bearbetade ytor och hydrauliska kopplingar. Använd trälådor och stålramar för stora komponenter.
Frakt:Planera logistik för tunga och överdimensionerade laster. Förbered fraktdokument och manualer.
9. Uppställning och driftsättning av webbplatsen
Mål:Åter-montera maskinen på-platsen och gör den redo för drift.
Nyckelaktiviteter:
Webbplatsförberedelser:Förbered grunden och monteringsområdet.
Erektion:Använd mobilkranar för att -sätta ihop maskinen igen och vända på demonteringsprocessen.
Åter-anslutning:Återanslut alla hydrauliska och elektriska system.
Site Acceptance Test (SAT):Utför slutliga funktionstester under platsförhållanden för att säkerställa att allt fungerar korrekt.
Operatörsutbildning:Utbilda kundens personal i drift, underhåll och säkerhetsprocedurer.
10. Projektöverlämning & dokumentation
Mål:Överför officiellt maskinen till klienten.


Verkstadsvy
Företaget har installerat en intelligent plattform för hantering av utrustning och har installerat 310 set (set) med hanterings- och svetsrobotar. Efter slutförandet av planen kommer det att finnas mer än 500 uppsättningar (uppsättningar), och utrustningens nätverkshastighet kommer att nå 95 %. 32 svetslinjer har tagits i bruk, 50 är planerade att installeras och automatiseringsgraden för hela produktlinjen har nått 85 %.


Populära Taggar: 120 ton bro lancher byggmaskin, Kina 120 ton bro lancher byggmaskin tillverkare, leverantörer, fabrik
Du kanske också gillar



Skicka förfrågan