


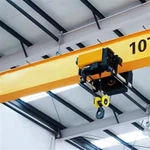
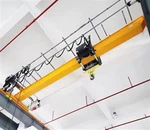


Elektrisk enkel traverskran
Produktbeskrivning
Fördelar
Kostnadseffektivt-:Betydligt billigare att köpa och installera jämfört med en dubbelbalkskran på grund av enklare design, lägre vikt och lägre konstruktionskrav.
Lättare vikt:Lägger mindre stress på byggnadens stödstruktur, vilket gör den idealisk för befintliga anläggningar.
Utrymmeseffektiv:Kräver mindre takhöjd än en dubbelbalkskran, vilket maximerar tillgängligt vertikalt utrymme.
Enkelhet och tillförlitlighet:Färre komponenter innebär enklare underhåll och generellt högre tillförlitlighet för standarduppgifter.
Idealisk för Lätt/Medium Duty:Perfekt för applikationer med lägre kapacitet (vanligtvis upp till 20 ton, även om vissa kan gå högre) och mindre frekvent användning.
Nackdelar/begränsningar
Lägre kapacitet:Ej lämplig för mycket tunga laster (t.ex. > 20-25 ton) där en dubbelbalkskonstruktion krävs.
Kortare spann:Rekommenderas i allmänhet inte för mycket långa spann (t.ex. > 30 m) eftersom den enkla balken kan sjunka (böjas) under belastning. Dubbla balkar ger överlägsen styvhet för långa spann.
Nedre krokhöjd:Lyften är monteradunderbalken, vilket minskar den tillgängliga krokhöjden jämfört med en dubbelbalkskran där lyften är monteradmellanbalkarna.
Arbetscykel:Mindre lämpad för extremt tunga-jobb, hög-frekventa eller kontinuerliga (CASE D & E) applikationer som skulle orsaka överdrivet slitage på den enkla balken.
Enkel balk vs. dubbelbalkskran
| Särdrag | Enkelbalkskran | Dubbelbalkskran |
|---|---|---|
| Kosta | Lägre initial- och installationskostnad | Högre kostnad |
| Fri höjd | Högre krokhöjd:Lyften är under balken och använder mer vertikalt utrymme. | Högre krokhöjd:Lyften sitter mellan balkar, maximerar lyfthöjden. |
| Kapacitet | Lätt till medelstark (vanligtvis upp till 20 ton) | Medium till tung (kan överstiga 100+ ton) |
| Spännlängd | Kort till Medium Spans | Medel till mycket långa spann |
| Arbetscykel | Lätt till måttlig (klass A-C) | Måttlig till svår (klass C-E) |
| Underhåll | Generellt enklare | Kan vara mer komplext |
Lyftkapacitet1 – 20 ton (anpassad upp till 50+ ton)
Spänna5 – 30 meter
Lyfthöjd3 – 30 meter
Lyfthastighet1 – 20 m/min (justerbar)
Vagnhastighet5 – 30 m/min
Kranens färdhastighet10 – 60 m/min
Strömförsörjning380V/415V, 50Hz (3-fas)
Duty ClassFEM A3-A5 (Medium till Heavy Duty)

Bilder och komponenter
1. Strukturella komponenter
Dessa delar utgör kranens huvudram och stödjer alla andra komponenter och lasten.
Brobalk:Den primära horisontella strålen som spänner över arbetsområdet. Det är vanligtvis en I-valsad stålbalk eller en balk av typen tillverkad box-. Vagnen och hissen löper längs den nedre flänsen på denna balk.
Sluttruckar:Dessa är de robusta husen som är fästa vid varje ände av brobalken. De innehåller hjul, axlar och lager som gör att hela kranen kan färdas.

Runway System:Detta är den fasta väg som kranen rör sig på. Den är inte en del av själva kranen men är väsentlig för dess funktion. Den består av:
Runway Beams:Kraftiga-I{1}}stålbalkar som är säkert fästa vid byggnadens stödpelare eller struktur.
Runway Rails:Stålskenorna (ofta en specifik kranskena, men ibland den övre flänsen på själva balken) som kranens hjul löper på. De måste vara exakt inriktade.
Stötfångare (buffertar):Energi-absorberande enheter (ofta gjorda av gummi eller polyuretan) monterade på ändbilarna och vid ändarna av banan för att absorbera stötar och säkert stoppa kranrörelser vid dess gränser.
 |
 |
2. Mekaniska/rörelsekomponenter
Dessa delar ger kranens rörlighet.
Resehjul:Hjulen är inrymda i ändbilarna som stödjer kranen och låter den röra sig längs banans rälsen. Icke-drivna hjul kallas tomgångshjul.
Drivenheter:De motoriserade enheterna som driver rörelsen. En enkelbalkskran har vanligtvis två huvuddrifter:
Bridge Drive:Motor-, broms- och växellådan som driver färdhjulen i ändbilarna för att flytta hela kranen längs banan (lång färd).
Trolley Drive:Motorn och växellådan som för vagnen (och hissen) fram och tillbaka längs med brobalkens längd (tvärgående).
 |
 |
Växellådor:Minska den höga-hastigheten, låga-vridmomenteffekten från elmotorerna till den låga-höga-vridmomenteffekten som krävs för att flytta tunga laster.
Bromsar:Felsäkra-bromsar är avgörande för säkerheten. De är vanligtvis fjäder-inställda, elektriskt släppta och kopplas in automatiskt i händelse av ett strömavbrott för att hålla lasten.

3. Lyftkomponenter (lyftenheten)
Detta är den komponent som faktiskt hanterar belastningen. På en enkelbalkskran är lyften vanligtvis en integrerad enhet som löper på brobalkens bottenfläns.
Lyftmotor:Elmotorn som ger kraft för att lyfta och sänka lasten.
Lyftmedium:
Vajerlyft:Använder en stållina lindad på en trumma. Vanligare för tyngre kapaciteter och högre hastigheter.
Kedjelyft:Använder en svetsad länkkedja eller lastkedja. Ofta mer kompakt och kostnadseffektivt-för lägre kapacitet.

Trumma eller kedjehjul:
För vajrar:En räfflad trumma som rullar stållinan.
För kättingtelfer:Ett kedjehjul som griper in i kedjans länkar.
Krokblock:Monteringen som ansluter till lasten. Den innehåller en remskiva/skiva och själva kroken. Kroken kan vridas för att förhindra vridning av lasten.
Lastbegränsare/överbelastningsskydd:En kritisk säkerhetssensor som hindrar kranen från att lyfta en last över sin nominella kapacitet.
Övre gränslägesbrytare:En automatisk strömbrytare som bryter strömmen till lyftmotorn för att förhindra att krokblocket höjs för högt och skadar lyften eller sig själv.

.
4. El- och kontrollkomponenter
Dessa delar ger kraft och styr kranens funktioner.
Power Delivery System:
Festoon System:Den vanligaste metoden. En serie kablar (för kraft och kontroll) bärs i en flexibel bricka som skjuts ut och in med kranens rörelse.
Conductor Bar System (inneslutet spår):Ett styvt, isolerat stångsystem monterat längs banan. Samlarskor på kranen glider längs denna stång för att dra kraft. Föredraget för längre sträckor, högre arbetscykler eller tuffa miljöer.

Kontrollenhet:
Hängande kontrollstation:En vädersäker-låda upphängd i kranen med tryckknappar för upp/ner, öst/väst (vagn), nord/syd (bro). Föraren går bredvid kranen för att kontrollera den.
Radiofjärrkontroll:En trådlös sändare som låter föraren styra kranen på avstånd, vilket ger bättre överblick över lasten och ökad säkerhet genom att hålla föraren borta från lastvägen.
Kontrollpanel (skåp):Inrymmer de elektriska komponenterna som kontaktorer, frekvensomriktare (VFD), överbelastningsskydd och programmerbara logiska styrenheter (PLC) som hanterar kraft och logik för kranens rörelser.
Variable Frequency Drives (VFD:er):Valfritt men rekommenderas starkt. De ger mjuk, kontrollerad acceleration och retardation, minskar lastsvängning, mekanisk belastning och förbättrar positioneringsnoggrannheten.

Skiss

Huvudsaklig teknisk

Fördelar
Elektriska enkelbalkar är ett populärt val för ett brett spektrum av industrier på grund av deras övertygande kombination av ekonomiska och praktiska fördelar.
1. Kostnads-effektivitet (lägre initialinvestering)
Enklare design:Med endast en huvudbalk är strukturen mindre komplex att designa och tillverka än en dubbelbalkskran.
Minskade materialkostnader:De använder mindre stål, vilket gör själva kranen billigare att tillverka.
Lägre installationskostnader:Eftersom de är lättare är de ofta enklare och billigare att installera.
Minskad stödstrukturkostnad:Den lägre vikten belastar byggnadens stödpelare och banstruktur mindre, vilket kan leda till betydande besparingar vid nybyggnation eller vid eftermontering av en befintlig byggnad.
2. Optimal användning av takhöjd
Kompakt design:Lyften är monteradunderenkelbalken, vilket gör hela kranaggregatet mycket kompakt.
Maximal lyfthöjd:Denna design med låg-profil germaximal möjlig krokhöjdför en given byggnads takhöjd. Detta är en kritisk fördel i anläggningar med begränsat vertikalt utrymme.
3. Lätt och effektiv
Den minskade vikten sparar inte bara på stödstrukturen utan innebär också att kranens drivmotorer kan vara mindre och mer energieffektiva- för att flytta bron längs banan.
4. Enkelt underhåll och tillförlitlighet
Enklare konstruktion:Färre komponenter (en balk, ett enklare vagn/lyftsystem) innebär att det finns färre delar som kan gå sönder.
Tillgänglighet:Nyckelkomponenter som hissen och vagnen är lättillgängliga för inspektion och underhåll, vilket minskar stilleståndstiden.
5. Mångsidighet och anpassningsförmåga
De kan konfigureras på olika sätt för att passa specifika behov, inklusive:
Bästa-löpande:Kranen går på skenor som är monterade ovanpå banbalkarna. Detta är den vanligaste konfigurationen och erbjuder den högsta lyftkapaciteten.
Under-Kör (Underhung):Kranhjulen löper på bottenflänsen på banbalkarna, som vanligtvis stöds av takkonstruktionen. Detta möjliggör ett system där flera kranar kan arbeta på samma bansystem och till och med förflyttas mellan vikar.
6. Lämplig för lätta till måttliga arbetscykler
De är perfekt designade för applikationer som kräver frekvent men inte extremt intensiv användning (standarddriftscykler klassificerade som klass A till C).
Ansökan:
Dessa kranar är industrins arbetshästar, idealiska för alla uppgifter som involverar att flytta material inom ett definierat rektangulärt område. De finns oftast i applikationer där kapacitetskraven är under 20 ton och spännvidden är av måttlig längd.
1. Tillverknings- och monteringsanläggningar
Flytta råmaterial:Transport av stål, aluminium och andra material från lager till bearbetningscentra.
Arbetsstationsmatning:Leverera delar och delenheter- till olika punkter på en produktionslinje.
Hanteringsmaskiner:Lyft och positionering av tunga maskiner, formar och utrustning för installation eller underhåll.
Lastning/lossning:Flytta färdiga produkter från löpande band till trailers eller till lager.
2. Lager- och distributionscenter
Laddningsbryggor:Lossa lastbilar och placera gods på lagerställ.
Orderplockning:Hantera stora, tunga eller pallade föremål som är bortom manuell kapacitet.
Lagringshantering:Flytta varor till och från hög-lagringsutrymmen.
3. Verkstads- och underhållsfack
Bilverkstäder:Ta bort och installera motorer, transmissioner och karosspaneler för buss/lastbil.
Maskinverkstäder:Hantering av stora motorer, pumpar och industriell utrustning för reparation.
Allmännyttiga faciliteter:Lyfttransformatorer, ställverk och andra tunga elektriska komponenter.
4. Specifika industritillämpningar
Pappers- och tryckeriindustrin:Hantera tunga pappersrullar säkert och exakt.
Metalltillverkningsbutiker:Rörlig plåt, stålspolar och tillverkade delar.
Byggmaterialleverantörer:Hantera påsar med cement, timmerförpackningar och andra byggmaterial.
Flyg och rymd:Rörliga komponenter som vingar och flygkroppssektioner i mindre tillverknings- och underhållshangarer.
Kranproduktion förfarande
1. Design & Engineering
Kravanalys: Bekräfta lastkapacitet, spännvidd, lyfthöjd, automationsnivå, kontrollläge och säkerhetsfunktioner baserat på kundens behov.
Strukturell design: Konstruera enkelbalkens huvudbalk, ändvagnar, vagn och lyftanordning med CAD-programvara.
El- och styrdesign: Utveckla styrsystemscheman inklusive PLC-programmering, motorval, VFD:er, sensorer, larm och säkerhetsspärrar.
Simulering och validering: Använd FEA (Finite Element Analysis) för strukturell integritet och dynamisk simulering för rörelsekontroll.
2. Materialanskaffning
Köp stål av-hög kvalitet (Q345B eller motsvarande) för helljus och komponenter.
Skaffa motorer, hissar, VFD:er, PLC:er, gränslägesbrytare och larmsystem från pålitliga leverantörer.
Se till att alla komponenter uppfyller relevanta certifieringar och standarder (ISO, CE, GB).
3. Tillverkning av helljus
Skärning: Stålplåtar kapade i storlek med CNC-flam-/plasmaskärmaskiner.
Formning: Rulla eller forma plattor till I-balken eller lådbalksprofilen.
Svetsning: Utför svetsning av flänsar, väv och förstyvningar enligt svetsprocedurens specifikationer (WPS).
Värmebehandling: Avlastning vid behov för att minska svetsdeformation.
Bearbetning: Borra hål för ändvagn och vagnmontering; maskinkranskenor om integrerade.
Inspektion: Kontrollera svetskvalitet (-röntgen eller ultraljud), dimensioner och ytfinish.
4. Slutvagn och vagnmontering
Ramtillverkning: Kapa och svetsa ändvagnsramar och vagnramar.
Hjulmontering: Montera hjul och montera lager; montera drivmotor och växellåda.
Installation: Fäst hjul på ramar och montera bromsar och gränslägesbrytare.
Testning: Statiska och dynamiska tester på hjul och bromsar för jämn rotation och lastupptagning.
5. Lyftenhet
Montera vajer eller kättingtelfer på vagnen.
Installera krokblock, säkerhetsspärr, lastbegränsare och lastsensorer.
Anslut lyftmotor, växellåda, broms och pulsgivare.
Genomför funktionstester på lyfthastighet, lyftkapacitet och bromsning.
6. Elektriska ledningar och styrsystem
Installera motorkablar, styrkablar och kommunikationsledningar.
Montera PLC, VFD, kontaktorer och säkerhetsreläer i styrskåpet.
Kabelgränslägesbrytare, larm, nödstopp och sensorer.
Programmera PLC med automatiserad styrlogik, säkerhetsspärrar och diagnostik.
7. Ytbehandling
Rengöring: Ta bort rost, olja och skräp från alla ståldelar.
Primerbeläggning: Applicera anti-korrosionsprimer.
Slutlig färg: Spraya hög-hållbar industrifärg för att skydda mot slitage och korrosion.
Härdning: Tillåt lämplig torktid för att säkerställa finishens kvalitet.
8. Testning före-installation
Inga-Belastningstester: Kör kran, vagn och hiss utan last för att verifiera rörelse, hastighet och kontroll.
Lasttest: Utför nominellt lasttest enligt standarder för att säkerställa lyftkapacitet och strukturell integritet.
Kontroll av säkerhetsanordning: Verifiera funktion av överbelastningsbegränsare, gränslägesbrytare, nödstopp och larm.
Automationsvalidering: Testa automatiserade sekvenser, positioneringsnoggrannhet och sensorfeedback.
9. Packning & frakt
Ta isär delar vid behov för transport.
Skydda komponenter med rost-skydd, stoppning och säker packning.
Förbered dokumentation inklusive användarmanualer, underhållsguider och testcertifikat.
10. Installation och driftsättning (på-platsen)
Återmontera krankomponenter på kundens plats.
Rikta in kranräcken och säkra banans struktur.
Anslut ström- och kontrollkablar.
Kalibrera sensorer och testa automatiserade styrfunktioner.
Tågoperatörer och underhållspersonal.
Överlämna dokumentation och certifiering.

Verkstadsvy:
Företaget har installerat en intelligent plattform för hantering av utrustning och har installerat 310 set (set) med hanterings- och svetsrobotar. Efter slutförandet av planen kommer det att finnas mer än 500 uppsättningar (uppsättningar), och utrustningens nätverkshastighet kommer att nå 95 %. 32 svetslinjer har tagits i bruk, 50 är planerade att installeras och automatiseringsgraden för hela produktlinjen har nått 85 %.


Populära Taggar: elektrisk enkel traverskran, Kina tillverkare, leverantörer, fabrik av elektriska enkel traverskran
Du kanske också gillar


Skicka förfrågan