


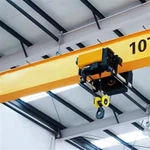


Casting overhead crane
Produktbeskrivning
Typer av gjutningskranar:
Cirder overhead crane-Kostnadseffektivt för lättare laster (upp till ~ 20 ton).
Dubbelbalande kran-mer stabilt för tunga applikationer (20+ ton).
Gjuterikran- Speciellt utformad för smält metallhantering.
Slevtkran- Specialiserat för att transportera och hälla smält metall.
Applikationer:
Flytta smält metall från ugnar till formar.
Transporterar sandformar och färdiga gjutningar.
Hantera tunga matriser och utrustning i gjuterier.
Säkerhetshänsyn:
Regelbundna inspektioner för slitage och värmeskador.
Rätt operatörsträning för hantering av smält metall.
Nödstoppssystem och överbelastningsskydd.

Bilder och komponenter
A casting overhead craneär speciellt designad för gjuterier och metallgjutningsmiljöer, där den hanterar smält metall, tunga formar och heta gjutningar. Dess komponenter måste tåla höga temperaturer, tunga belastningar och svåra förhållanden. Nedan ärnyckelkomponenterav en casting overhead crane:
1. Bridge (Main Girder)
Den primära horisontella strålen som sträcker sig över arbetsytans bredd.
Singelbjälk(lättare laster) ellerdubbelbjälk(tung, bättre stabilitet).
Tillverkad av höghållfast stål medvärmebeständig beläggningför att förhindra vridning.
 |
 |
2. Slutbilar (slutvagnar)
Ligger vid varje ände av bron, utrustad med hjul för rörelse längs banan.
Inkluderarvärmebeständig hjullagerochbromssystem.
 |
 |
3. Hiss & vagn
Hissa: Lyftmekanismen (kedjelyft eller trådreplyft) med en högtemperaturklassad motor.
Vagn: Flyttar lyftanan längs bron för exakt positionering.
Slev krok(för smält metall) ellerC-skrov(för gjutning) istället för standardkrokar.

4. Runningssystem
Består avlandningsbanorochrälssom kranen rör sig.
Måste varavärmebeständigoch korrekt inriktad för att förhindra avspärring.

5. Elektriskt system
Explosionssäker eller dammtätLedningar och kontroller (för farliga miljöer).
Variabla frekvensenheter (VFD)För smidig hastighetskontroll.
Hänge(Manual) ellerradiofjärrkontroll(för operatörens säkerhet nära smält metall).

6. Värme- och gnistskydd
Termisk isoleringför motorer och elektriska komponenter.
Flam-retardantkablarochskyddsskydd.
DropppannorFör att fånga smält metallstänk.
.
7. Säkerhetsfunktioner
Överbelastningsbegränsare(förhindrar att lyft utöver kapaciteten).
Nödstoppsknapp(för snabb avstängning).
Värmebeständig bromsar(för pålitligt stopp under höga tempor).
Anti-sway-system(för stabil belastningsrörelse).

8. Specialiserade bilagor
Slevhissanordning(för smält metalltransport).
Elektromagnetiska eller vakuumlyftare(för hantering av gjutningar).
Roterande krokar(för exakt hälla).


SKISS

Huvudsaklig teknisk

Fördelar
Gjutning av kranar är speciellt designade för gjuterier, stålverk och metallbearbetningsindustri där tunga belastningar, höga temperaturer och hårda förhållanden är vanliga. Här ärNyckelfördelar:
1. Hög värme- och korrosionsmotstånd
Medvärmebeständig ståloch speciella beläggningar för att motstå smält metallstänk och extrema temperaturer.
ExplosionssäkerElektriska komponenter för säkerhet i farliga miljöer.
2. Handling av tung belastning
Kan lyfta10 till 500+ ton, vilket gör dem idealiska för stora gjutningar, slev och formar.
Förstärkta krokar, trådrep och lastkedjor för hållbarhet.
3. Precision och kontroll
Variabel hastighetskontrollFör smidig hantering av smält metall för att förhindra spill.
Anti-sway-tekniksäkerställer stabilitet vid transport av känsliga formar.
4. Säkerhetsförbättringar
Överbelastningsskyddför att förhindra kranfel.
Nödstoppssystemochvärmebeständig bromsarför snabbt svar i kritiska situationer.
FjärrkontrolloperationHåller arbetare på ett säkert avstånd från smält metall.
5. Anpassningsbara bilagor
Slevkrokarför transport av smält metall.
Elektromagnetiska eller vakuumlyftareFör hantering av gjutningar och skrot.
Roterande enheterför exakt hälla.
6. Minskad driftstopp och underhåll
Utformad förLångt livslängdäven under extrema förhållanden.
Enkel åtkomst till komponenter försnabba reparationer och inspektioner.
Ansökan:
Tillämpningar av gjutning av kranar
Gjutning av kranar används allmänt i branscher som hanterarsmält metall, tunga formar och stora gjutningar:
1. Foundries & Metal Casting
Transportsmält metallfrån ugnar till formar.
HanteringSandformar, kärnor och färdiga gjutningar.
2. Stålkvarnar & smältväxter
Hälla smält stål i slev eller götformar.
Rörligslagkrukoroch hantering av skrot.
3. Tillverkning av bilar och tunga maskiner
Lyftningstora gjutkomponentersom motorblock, växellådor och strukturella delar.
Rörligformgjutningsformari produktionslinjer.
4. Aluminium- och kopparbehandling
Hantering av smält aluminium irullande fabriker.
Transportanoder och katodervid elektrolytisk raffinering.
5. VARNA
Rörligstora metallgjutningarför fartygsskrov och flygplanskomponenter.
6. Återvinning och skrothantering
Lyft och transportmetallskroti återvinningsanläggningar.
Kranproduktion förfarande
1.Design och teknik
Kravens samling:
Lastkapacitet (t.ex. 10T, 50T, 100T, etc.), span, lyfthöjd och operativ miljö definieras.
Anpassningsbehov bedöms, såsom kontrolllägen (hänge, trådlös, stuga) och specialfunktioner (t.ex. antikollision, överbelastningsskydd).
Preliminär design:
Strukturingenjörer och krandesigners skapar kranens ursprungliga design, inklusive huvudstrålen, ändvagn, lyftsystem, vagnssystem, resemekanism och andra komponenter.
Beräkning och simulering:
Belastningsberäkningar utförs för att säkerställa att kranen kan hantera den angivna kapaciteten.
Finite elementanalys (FEA) kan användas för att simulera spänningar och avböjningar i strukturen för att säkerställa säkerhet och stabilitet.
Detaljerad design:
Efter godkännande görs detaljerade ritningar för varje del, inklusive huvudbalken, slutvagnen, lyftsystemet, motorer, styrsystem och säkerhetsfunktioner.
2. Materialupphandling
Rå materialval:
Material av hög kvalitet som stål, legerat stål, smidd stål och elektriska komponenter kommer enligt specifikationer.
Material inspekteras för kvalitetscertifiering och efterlevnad av industristandarder (t.ex. ISO, CE).
Komponentinköp:
Standardkomponenter som motorer, lyftanordningar, kontrollpaneler, gränslägesbrytare och säkerhetsanordningar kommer från tillförlitliga leverantörer.
3. Tillverkning av komponenter
Huvudbalande:
Skärning och svetsning av stålplattor för att bilda bronbalken.
Girderna monteras genom svetsning eller bultningssektioner, vilket säkerställer att den uppfyller den erforderliga styrkan och precisionen.
Slutvagnsenhet:
Slutvagnen är tillverkad och monterad för att hålla kranen på banan.
Hjulmonteringar installeras för att säkerställa smidiga resor längs skenorna.
Hiss- och vagnssystem:
Lyftenheten (elektrisk eller manuell) är monterad, inklusive trumman, trådrep, krok och motor.
Vagnssystemet är byggt för att transportera lyftan över bron, inklusive vagnshjul och drivmekanismer.
Kranens resemekanism:
Kranhjulen är monterade på ändvagnar, vilket säkerställer slät horisontell rörelse.
Drivsystemet är installerat för att styra resehastigheten.
4. Montering av kran
Huvudstråleinstallation:
Den monterade huvudbalken lyfts och placeras på ändvagnar.
Girdern är i linje för att säkerställa strukturell integritet.
Vagn och lyftinstallation:
Vagnssystemet är monterat på huvudbalken och lyftanordningen är monterad på vagnen.
Lastkedjan eller trådrepet installeras och testas för smidig drift.
Resemekanisminställning:
Kranhjulen är monterade och drivmekanismen är ansluten till styrsystemet för horisontell rörelse.
5. Installation av elektrisk och styrsystem
Ledningar och kontrollpaneler:
Kontrollpanelen är installerad och kopplad för att hantera alla kranrörelser (lyftning, vagn, kranresor).
Begränsningsomkopplare, nödstoppknappar och säkerhetslarm är integrerade i styrsystemet.
Motor- och växelinstallation:
Motorer för att lyfta, resa och vagnen är installerade och anslutna till deras respektive växelsystem.
Testning av kontrollsystem:
Kontrollsystem kontrolleras för att säkerställa korrekt integration av pendellstyrning, trådlös fjärrkontroll eller kabinkontrollalternativ.
6. Testning och kvalitetskontroll
Lasttestning:
Kranen genomgår statisk belastningstest (för att kontrollera stabilitet) och dynamisk belastningstest (för att kontrollera driftsprestanda under faktiska arbetsförhållanden).
Överbelastningsskydd och begränsningsomkopplare testas för att säkerställa att de fungerar korrekt.
Säkerhetssystemtestning:
Ljud- och ljuslarm, begränsningsomkopplare, nödstoppknappar och säkerhetsanordningar testas alla för funktionalitet.
Rörelsestest:
Alla rörelser-hoisting, vagnsrörelser, broresor och svängkontroll-testas för smidig drift och precision.
Elektrisk testning:
Alla elektriska komponenter testas för korrekt ledning, jordning och kommunikation mellan system.
Dokumentation och certifiering:
Kranen inspekteras enligt internationella säkerhetsstandarder och genomgår certifiering av relevanta myndigheter (t.ex. CE, ISO).
Testcertifikat för motorer, kranar och belastningstest utarbetas.
7. Slutlig inspektion och målning
Visuell inspektion:
En grundlig inspektion utförs för att säkerställa att kranen uppfyller designspecifikationer och säkerhetskrav.
Målning:
Kranen är målad med högkvalitativa antikorrosionsbeläggningar för att skydda den från miljöförhållanden.
Markering och märkning:
Säkerhetsetiketter, varningar och kapacitetsmarkeringar appliceras på kranen för korrekt identifiering.
8. Leverans och installation
Frakt:
Kranen demonteras försiktigt i transportabla delar (om det behövs) och skickas till kundens plats.
Installation:
Kranen är installerad på plats och alla anslutningar (kraft, mekanisk, kontroll) görs.
Slutlig idrifttagning:
Kranen beställs genom att köra den genom en serie operativa tester för att säkerställa att den fungerar korrekt.
Operatörsträning genomförs, om nödvändigt, för säker och effektiv användning.
9. Stöd efter installation
Kundträning:
Operatörsträning om hur man använder kranen säkert och effektivt.
Underhållsschema:
Tillhandahålla en underhållsplan för kranens fortsatta drift, inklusive regelbundna inspektioner, smörjning och testning.
Support efter försäljning:
Erbjuder reservdelar, felsökning och reparationstjänster.

Workshop View:
Företaget har installerat en intelligent plattform för utrustningshantering och har installerat 310 uppsättningar (uppsättningar) av hanterings- och svetrobotar. Efter avslutandet av planen kommer det att finnas mer än 500 uppsättningar (uppsättningar), och utrustningsnätverket kommer att nå 95%. 32 Svetslinjer har tagits i bruk, 50 planeras installeras och automatiseringshastigheten för hela produktlinjen har nått 85%.


Populära Taggar: Gjutning av kranen, porslin som kastar över huvudet krantillverkare, leverantörer, fabrik
Ett par
KrabbkranDu kanske också gillar


Skicka förfrågan