


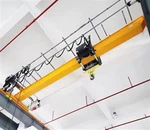
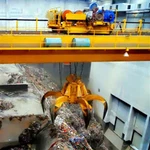


Casting bridge kran
En casting bridge-kran är en specialiserad typ av kran som är utformad för att hantera smält metall i gjuterier, stålväxter och andra högtemperaturindustriella miljöer. Dessa kranar är byggda för att motstå extrem värme, tunga belastningar och hårda arbetsförhållanden samtidigt som säkerheten och effektiviteten säkerställer säkerhet och effektivitet i metallgjutningsoperationer.
Viktiga funktioner i Casting Bridge Cranes:
Högtemperaturmotstånd
Tillverkade med värmebeständiga material (specialstål, eldfasta beläggningar eller värmesköldar).
Skyddar kritiska komponenter (ledningar, motorer och krokar) från smälta metallstänk.
Robust konstruktion
Tung stålstruktur för att hantera extrema belastningar (vanligtvis 5 ton till 500 ton).
Förstärkta balkar och slutvagnar för stabilitet under gjutningsoperationer.
Specialiserade lyftmekanismer
Levningskrok eller smide krok för att säkert transportera smält metallhalor.
Valfri lutningsmekanism för exakt hällning av smält metall.
Dubbla lyftanordningar för redundans i kritiska tillämpningar.
Säkerhetssystem
Överbelastningsskydd för att förhindra kranfel.
Nödstopp och anti-Sway-teknik för smidig hantering.
Termiska isoleringspaneler för att skydda elektriska komponenter.
Anpassningsbara alternativ
Explosionssäkra motorer (för farliga miljöer).
Fjärrkontrolloperation för säkrare hantering.
Automatiserade positioneringssystem för precisionshällning.
- Kapacitet: 5-800\/50ton
- Spanlängd: 4-35 M
- Lyfthöjd: 3-50 M
- Arbetstull: A4, A5, A6, A7
- Raged spänning: 220V ~ 690V, 50-60 Hz, 3ph ac
- Arbetsmiljö temperatur: -25 examen -+50 examen, relativ fuktighet mindre än eller lika med 85%
- Kranstyrningsläge: Golvkontroll \/ fjärrkontroll \/ kabinrum

Bilder och komponenter
1. Hela setkranen
Hela uppsättningar Casting Bridge Crane -komponenter:
Ett komplett casting bridge -kransystem inkluderar vanligtvis:
Bridge Girder (Main Beam & End Carriages)
Design med dubbelgjutning (vanligt för tunga applikationer).
Armerad stålkonstruktion för att hantera höga belastningar och termisk stress.
Värmebeständig färg eller beläggningar för att förhindra korrosion från ångor.
Lyft- och vagnssystem
Elektrisk lyftanvisning (trådrep eller kedjelyft) med hög lyftkapacitet.
Explosionssäkra eller värmebeständiga motorer för säkerhet i högtemperaturzoner.
Slev krok eller ta tag i hantering av smält metall eller gjutningar.
Kranresemekanism
Longitudinella resor (längs banningsskenorna).
Cross Travel (vagnsrörelse över bron).
Svängningsmekanism (om det krävs för exakt positionering).
Landningsbanan
Tungbanor med rann med skenor.
Slutstopp, buffertar och antikollisionsanordningar.
Elektriska och kontrollsystem
Hängande kontroll \/ radiofjärrkontroll (för säker drift).
Variabel frekvensdrivning (VFD) för smidig rörelse.
Överbelastningsskydd och nödstopp.
Värmebeständiga kablar och ledningar.
Säkerhetsfunktioner
Termisk isolering för kritiska komponenter.
Dubbel bromssystem för felsäker drift.
Smält metallutsläppsskydd.
Begränsningsomkopplare och överbelastningslarm.

2. Main Girder
Huvudbalken på en gjutbrokran är en kritisk bärande komponent som stöder lyftanvisning och vagn, vilket gör att kranen kan lyfta och transportera tunga belastningar i gjuterier, stålverk och andra industriella inställningar. Nedan följer viktiga aspekter av huvudbalken i en casting brokran:
1. Design och konstruktion
Material: Vanligtvis tillverkat av högkvalitativt stål (Q235B, Q345B) för styrka och hållbarhet.
Strukturera:
Box Girder: Vanligt i moderna mönster, som erbjuder hög styvhet och motstånd mot vridkrafter.
I-Beam-balk: Används i lättare applikationer.
Svetsning och tillverkning: Precisionsvetsad för att säkerställa strukturell integritet, ofta med ultraljudstestning (UT) för kvalitetskontroll.
2. Nyckelfunktioner
Hög värmebeständighet: Eftersom gjutningskranen arbetar nära smält metall kan balkaren ha värmebeständiga beläggningar eller eldfast skydd.
Styvhet och avböjningskontroll: Utformad för att minimera avböjning under belastning (vanligtvis mindre än eller lika med 1\/700 till 1\/1000 av spännvidden).
Korrosionsskydd: Målad med epoxi-zinkrik primer eller andra antikorrosiva behandlingar.
3. Lastkapacitet
Gjutbrokranar har vanligtvis hög belastningskapacitet (t.ex. 5T till 500T), vilket kräver robust balkdesign.
Dynamisk belastningsövervägande: Konton för lyftchocker och smält metallstänk.
4. Tillverkningsstandarder
Följer ISO-, FEM-, DIN- eller GB -standarder (t.ex. GB\/T 14405 för overheadkranar).
Kan inkludera explosionssäkra eller värmebeständiga modifieringar för hårda miljöer.
5. Integration med krankomponenter
Stöder lyftanordningen (elektrisk eller hydraulisk) och vagn.
Ansluten till ändvagnar (med hjul) som körs på skenor.
Kan inkludera anti-sväng- eller automatiseringssystem för exakt lasthantering.
6. Anpassningsalternativ
Spanlängd: Justerbar baserat på verkstadskrav.
Dubbelgjutning kontra enkelspår:
Dubbelgjutare erbjuder högre kapacitet och stabilitet.
Singel-Girder är kostnadseffektivt för lättare laster.
Specialbeläggningar för extrem värme eller frätande miljöer.
7. Underhåll och inspektion
Regelbundna kontroller för sprickor, deformation eller korrosion.
Smörjning av rörliga delar.
Icke-förstörande testning (NDT) för dolda defekter.
Slutsats
Huvudbalken är ryggraden i en gjutbrokran, som kräver hög styrka, värmemotstånd och precisionsteknik för att säkerställa säker och pålitlig drift i krävande industriella miljöer.

3. Lyftsystem
Ett casting bridge-kranlyftsystem är en specialiserad kran som används i gjuterier, stålverk och tunga tillverkningsmiljöer för att hantera smält metall, gjutningar och andra högtemperaturmaterial. Dessa kranar är utformade för hållbarhet, precision och säkerhet under svåra förhållanden.
Nyckelkomponenter i ett casting -kranlyftsystem
Bridge
Tillverkad av tungt stål för att motstå höga belastningar och termisk stress.
Ofta förstärkt med värmebeständiga material för smält metallapplikationer.
Slutbilar (slutvagnar)
Utrustad med robusta hjul och drivmekanismer för smidig rörelse längs landningsskenor.
Kan inkludera värmesköldar för att skydda från strålningsvärme.
Lyftmekanism
Huvudlyftan: Hanterar den primära lyftningen av slev, formar eller gjutningar.
Hjälplyftan (valfritt): För sekundära lyftuppgifter.
Trådrep eller kedjelyft: Valt baserat på lastkapacitet och temperaturmotstånd.
Vagnssystem
Rör horisontellt längs bronbalken för exakt belastningspositionering.
Kan inkludera en roterande vagn för hällande applikationer.
Slevhanteringsfäste (för gjuterikranar)
Specialiserade krokar, grepp eller lutningsmekanismer för smält metallöverföring.
Värmebeständiga material (t.ex. eldfasta belagda krokar).
Kontrollsystem
Hängkontroll (manuell) eller radiofjärrkontroll (för operatörens säkerhet).
Driver med variabel hastighet för smidig drift.
Överbelastningsskydd och nödstoppfunktioner.
Säkerhetsfunktioner
Termisk isolering för att skydda mot värmestrålning.
Redundant bromssystem för felsäker drift.
Anti-Sway-teknik för exakt lasthantering.
Sparkbeständiga elektriska komponenter (i explosiva atmosfärer).

4. Slutvagnar
Slutvagnar är kritiska komponenter i brokranar som stöder och underlättar kranens rörelse längs banan. För casting bridge kranar (där huvudkomponenter kastas snarare än tillverkade) har ändvagnar några unika egenskaper.
Typiska egenskaper hos casting bridge kranändvagnar:
Materialkonstruktion:
Vanligtvis tillverkad av högkvalitativt gjutstål (GS eller ASTM-standarder)
Ger utmärkt styrka och hållbarhet
Möjliggör komplexa former som skulle vara svåra med tillverkning
Designelement:
Integrerade lagerhus för hjul
Förstärkt strukturell design för att hantera dynamiska belastningar
Inkludera ofta inbyggda smörjningssystem
Kan innehålla vibrationsdämpningsfunktioner
Hjulkonfiguration:
Vanligtvis 4 hjul per slutvagn (2 driven, 2 tomgång)
Hjuldiametrar för lastkapaciteten
Alternativ för enstaka eller dubbla flänshjul beroende på järnvägstyp
Drive System Integration:
Monteringspunkter för drivmotorer och reducerare
Bestämmelser för bromssystem
Justeringsfunktioner för rätt växelnät
5. Crane Traveling Mechanism
Den resande mekanismen för en casting bridge -kran är en kritisk komponent som gör det möjligt för kranen att röra sig längs banningsskenorna, underlätta transport av smält metall, slev eller andra tunga belastningar i gjuterier, stålväxter och metallurgiska industrier. Nedan följer en detaljerad uppdelning av dess komponenter, arbetsprincip och nyckelfunktioner:
1. Komponenter i resemekanismen
Resesystemet består vanligtvis av följande delar:
A. Drivaggregat
Elektriska motorer (vanligtvis AC eller DC, med högt vridmoment för tunga belastningar)
Bromsar (felsäker, ofta elektromagnetiska eller hydrauliska skivbromsar)
Växellådor (minskar motorhastigheten för att öka vridmomentet för smidig rörelse)
Kopplingar (ansluter motor till växellåda och hjul)
B. Wheels & Rails
Reshjul (förfalskat stål eller duktilt järn, ofta värmebehandlad för hållbarhet)
Dubbelflänsade hjul för att förhindra avspår.
Landningsskenor (tunga stålskenor, vanligtvis QU80, QU100 eller QU120 för hög belastningskapacitet).
C. Slutvagnar (BOGIES)
Stöd kranens balkar och hus hjul, lager och drivmekanismer.
Kan inkludera vaktvaror eller buffertstopp för säkerhet.
D. Kontrollsystem
Variabla frekvensenheter (VFD: er) för smidig acceleration\/retardation.
Begränsa switchar för att förhindra överflyttning.
Avlägsna eller kabindrivna kontroller.
2. Arbetsprincip
Strömförsörjning: Elmotorn får kraft från kranens elektriska system.
Vridmomentöverföring: Motorns rotation reduceras av växellådan och överförs till hjulen via kopplingar.
Rörelse: Hjulen roterar längs banningsskenorna och flyttar hela kranbron.
Bromsning: Elektromagnetiska eller hydrauliska bromsar engagerar sig när strömmen skärs eller under nödsituationer.
6. Vagnsträngsmekanism
Vagnsträngsmekanismen är en kritisk komponent i en gjutbrokran, ansvarig för att flytta vagnen horisontellt längs bron -balkarna. Denna mekanism säkerställer exakt placering av lyftanordningen för att lyfta, transportera och placera belastningar i gjuterier, stålverk och andra tunga industriella tillämpningar.
Komponenter i vagnen genom att korsa mekanismen
Driva motor
Vanligtvis en AC\/DC -elektrisk motor eller variabel frekvensdrivning (VFD) för smidig acceleration\/retardation.
Valt baserat på hastighet, arbetscykel och lastkapacitet.
Reduktionsväxellåda
Konverterar höghastighetsmotorutgång till låg hastighet, hög vridmomentrörelse.
Vanliga typer: spiralformad växellåda, planetväxellåda eller maskväxellåda (för tunga applikationer).
Hjul och järnvägssystem
Hjul: Vanligtvis smidda stålhjul med hög bärbar kapacitet.
Järnväg: springer längs bron -balken; kan vara platt-top räls eller räskade skenor beroende på design.
Vissa mönster använder dubbelflänsade hjul för att förhindra avspår.
Bromssystem
Elektromagnetiska bromsar eller hydrauliska skivbromsar säkerställer säkert stopp.
Kan inkludera misslyckade bromsar för nödstopp.
Koppling och drivaxel
Ansluter motor till växellådan (flexibla kopplingar minskar vibrationer).
I system med två drivkraft synkroniserar en längsgående drivaxel båda sidor.
Lager och axlar
Tunga anti-friktionslager (avsmalnande rullager) Stödhjulrotation.
Axlar är härdade stål för hållbarhet.
Begränsningsomkopplare och kodare
Begränsningsomkopplare förhindrar överflyttning vid bryggändarna.
Kodare ger positionsåterkoppling för exakt kontroll (kritisk i automatiserade gjuterier).
Valfria funktioner
Anti-sway-system för exakt belastningspositionering.
Kabelrullningssystem för strömförsörjning till vagnen.
7. Kranhjul
1. Typer av kranhjul
Smidda stålhjul: hög styrka, hållbara och vanligtvis används för tunga kranar.
Gjutna stålhjul: Bra för måttliga till tunga laster, ofta används i gjuterier eller högtemperaturmiljöer.
Duktila järnhjul: Lämpliga för lättare till medelstora belastningar, kostnadseffektiva men mindre hållbara än stål.
Nylon\/polyuretanhjul: Används för lätta kranar eller där brusreducering behövs.
2. Viktiga överväganden för gjutning av kranhjul
Materialval:
Cast Steel (Zg 340-640, ZG50MN2, ZG42CRMO) för applikationer med hög belastning.
Ductile Iron (Qt 500-7, Qt 600-3) för medelstora kranar.
Värmebehandling:
Härdning (släckning och härdning) förbättrar slitstyrkan.
Hjul Däckprofil:
Platt slitbanan för platta skenor.
Konisk eller avsmalnande slitbanan för krönade skenor (hjälper till med justering).
Flänsdesign:
Enstaka fläns (för ensidig vägledning).
Dubbelfläns (för bättre järnvägsbehållning).
3. Vanliga hjulfel i gjutning och lösningar
Porositet\/krympning → Korrekt grindning\/stigande design vid gjutning.
Sprickor → Kontrollerad kylning och värmebehandling efter gjutning.
Slitage och spallning → Använd högkollegeringar eller härdade ytor.
4. Standardhjuldimensioner
Diameter: Vanligtvis sträcker sig från 200 mm till 1000 mm (beror på krankapacitet).
Bredd: Matchar järnvägshuvudbredd (t.ex. 50 mm till 150 mm).
Borrstorlek: Matchar axeldiametern (ofta 60 mm till 200 mm).

8. Crane Hook
1. Typer av gjutning av krankrokar
Enkel krok: Används för måttliga belastningar, vanliga vid lyftning av allmänt syfte.
Dubbel krok: designad för tyngre belastningar, vilket erbjuder bättre viktfördelning.
Ögonkrok: har ett öga för att fästa slängar eller kedjor.
Shank Hook: Har en gängad eller smidd skaft för direkt fästning.
2. Material som används
Alloy Steel (t.ex. 20CRMO, 35CRMO): Hög styrka och seghet, värmebehandlad för hållbarhet.
Kolstål (t.ex. ASTM A148, betyg 80-100): God styrka och kostnad.
Rostfritt stål (för frätande miljöer): Används inom marina eller kemiska industrier.
3. Tillverkningsprocess
Sandgjutning: Vanligt för stora krokar, kostnadseffektiva.
Investeringsgjutning (förlorat vax): Precisionsgjutning för komplexa former.
Die -gjutning: Används för massproduktion med snäva toleranser.
Smidda krokar (alternativ): Ibland föredras för högre trötthetsresistens.
4. Nyckelfunktioner
Lastkapacitet: Betygsatt för specifika arbetsbelastningar (t.ex. 1T till 500T).
Säkerhetsfaktor: Vanligtvis 4: 1 eller 5: 1 (brytbelastning kontra arbetsbelastning).
Ytbehandling: bearbetning, skott sprängning, galvaniserande eller målning.
Inspektion och testning: ultraljud, magnetisk partikel eller färgning av penetrant.
5. Standarder och certifieringar
ISO 9001: Kvalitetshantering.
ASME B30.10: Hooks-Safety Standards.
FEM 1.001: Europeiska standarder för lyftutrustning.
DIN 15400: Tyska standarder för krankrokar.

9. Motor
Viktiga överväganden för motorval:
Pliktcykel och lastklassificering
Gjutningskranar fungerar vanligtvis under tungt (H3 eller H4) eller kontinuerliga förhållanden på grund av höga temperaturer och ofta användning.
Motorer bör följa FEM-, ISO- eller CMAA -standarder för tullklassificering.
Motort
AC -induktionsmotorer (ekorrebur eller glidring): vanligt för allmänna kranrörelser.
Motorer för variabel frekvensdrivning (VFD): Väsentligt för smidig acceleration\/retardation för att förhindra smält metallstänk.
Explosionssäkra motorer (vid behov): behövs i farliga miljöer med brandfarliga gaser.
Termisk motstånd och kylning
Isoleringsklass (F eller H): Högtemperaturmotstånd på grund av strålningsvärme från smält metall.
Tvingad ventilation (IC 416) eller helt slutna fläktkylda (TEFC): förhindrar damm och värmeskador.
Kraft- och hastighetskrav
Lyftmotor: högt vridmoment med låg hastighet för exakt lyft.
Vagn\/resemotorer: Slät rörelsekontroll med variabel hastighet.
Vanligt kraftområde: 5 kW till 200 kW+ beroende på kapacitet (vanligtvis 10–100 ton för gjutningskran).
Säkerhet och redundans
Fel-säkra bromsar (dual-skivor för hissning).
Överbelastningsskydd och temperatursensorer.
Redundanta motorer kan krävas för kritiska tillämpningar.
Miljöskydd
IP55 eller högre för damm- och fuktmotstånd.
Särskilda beläggningar för att motstå frätande ångor i gjuterier.


10. Ljud- och ljuslarmsystem och begränsningsomkopplare
1. Ljud- och ljuslarmssystem
Ljud- och lätta larmsystemet på en casting bridge -kran fungerar som en varningsmekanism för att varna arbetare i kranrörelser, potentiella faror eller nödsituationer.
Funktioner:
Start -varning: Aktiveras innan kranen börjar flytta för att meddela personal i närheten.
Överbelastningsvarning: utlöser när lasten överstiger säker kapacitet.
Nödstopp: Låter ett larm om ett nödstopp är aktiverat.
Närmar sig gräns: varnar när kranen närmar sig sina resebegränsningar (aktiveras av gränsomkopplare).
Felindikering: Varningar för elektriska eller mekaniska fel.
Komponenter:
Horn\/siren: avger höga hörbara varningar.
Strobe Lights\/Beacons: Ger visuella varningar, särskilt användbara i bullriga miljöer.
Kontrollpanelintegration: kopplad till PLC eller reläkogik för att aktivera larm baserade på sensoringångar.
2. Begränsningsomkopplare
Begränsningsomkopplare är säkerhetsanordningar som förhindrar kranen (eller dess lyftning\/vagn) från att flytta utöver dess utsedda reseområde. De är avgörande för att undvika kollisioner, övertravel och mekaniska skador.
Typer av gränsomkopplare i en gjutbrokran:
Lyftad övre\/nedre gränsomkopplare
Förhindrar att lyftan är överhöjande (vilket kan skada trådrepet) eller övergivande (vilket kan orsaka slappreprisker).
Vanligtvis en rotationsbegränsningsomkopplare eller närhetssensor.
Bridge & Trolley Travel Limit Switches
Stoppar kranen eller vagnen i slutet av banan eller balk.
Använder spakarmgränsomkopplare eller magnetiska närhetssensorer.
Anti-samlingsgränsomkopplare
Används i anläggningar med flera kranar för att förhindra kollisioner.
Använder ofta infraröda eller ultraljudssensorer utöver mekaniska switchar.
Nödgränsomkopplare (Hardwired Override)
En misslyckad switch som minskar strömmen om andra gränser misslyckas.
Arbetsprincip:
När kranen eller lyftan når en inställd gräns, utlöses omkopplaren, skärande kraft eller vänder rörelse.
Kan normalt vara öppna (NO) eller normalt stängda (NC) beroende på säkerhetskretsdesign.

11. Säkerhetsenheter
1. Överbelastningsskyddsenheter
Belastningsbegränsare \/ överbelastningssensorer - förhindra att kranen lyfter utöver dess nominella kapacitet.
Lastceller \/ vägningssystem-Övervaka belastningsvikt i realtid och utlöser larm om överbelastas.
2. Nödstoppssystem
E-Stop-knappar-installerade på flera platser (kabin, mark, fjärrkontroll) för omedelbar avstängning.
Fel-säkra bromsar-engagera sig automatiskt i kraftförlust eller nödstopp.
3. Anti-kollisionssystem
Laser\/ultraljudssensorer - Upptäck hinder eller andra kranar för att förhindra kollisioner.
Järnvägsändbuffertar och begränsar switchar - Stoppa kranrörelsen vid spårändarna.
4. Molten metallspecifika skydd
Termiska sköldar och värmebeständiga komponenter-Skydda elektriska system från strålningsvärme.
Levningssäkerhetskrokar och klämmor - Säkra slev för att förhindra spill.
Slipkopplingsmekanismer - Förhindra plötsliga droppar om motor\/växellådan misslyckas.
5. Elektriska säkerhetsfunktioner
Undervolstage -skydd - förhindrar drift under kraftfluktuationer.
Kortslutning och fasfelskydd-vakter mot elektriska fel.
Isolerade kontroller - Skyddar operatörer från elektriska faror.
6. Operatörens säkerhetssystem
Anti-Sway Control-Stabiliserar laströrelse för att förhindra svängning.
Tvåhandskontroll (i förekommande fall)-säkerställer operatörens uppmärksamhet.
Cabin Fire släckare - för akut brandundertryckning.
7. Övervakning och larm
VARNING LIGHTS & HORNS - Varningspersonal före kranrörelse.
Anemometer (för utomhuskranar) - upptäcker hög vind och begränsar drift.
CCTV & fjärrövervakning - förbättrar synligheten för operatören.
8. Strukturella säkerhetsåtgärder
Crack & Deformation Sensors - Detektera strukturella svagheter.
Redundanta lyftsystem - Lyftmekanismer för säkerhetskopiering för kritiska tillämpningar.
12. Kontrollläge
Kontrollläget för en gjutbrokran (även känd som en gjuterkran eller slevkran) är avgörande för säker och effektiv drift, särskilt i högtemperatur och farliga miljöer som stålverk eller gjuterier. Här är de gemensamma kontrolllägena som används för att gjuta bridge kranar:
1. CAB CONTROL (Operator Cabin)
En operatör sitter i en luftkonditionerad, isolerad stuga (ofta värme- och stänkbeständig) för att kontrollera kranen.
Ger direkt synlighet av lyftprocessen, som är avgörande för att hantera smält metall.
Lämplig för tunga operationer med hög precision där övervakning i realtid är avgörande.
2. Skärmkontroll (Push Button Pendant)
En hängstation (trådbunden eller trådlös) gör det möjligt för operatören att styra kranen från golvet.
Används för kortdistansrörelser eller hjälpoperationer.
Ofta explosionssäker eller värmebeständig för gjuteriemiljöer.
Kan kombineras med radiofjärrkontroll för flexibilitet.
3. Radiostyrning (Trådlös)
Operatören använder en handhållen fjärrkontroll för att styra kranen från ett säkert avstånd.
Minskar exponeringen för värme, ångor och smält metallstänk.
Ofta IP-klassad (damm\/vattenbeständig) och värmeskydd.
Kräver fail-säkra mekanismer (t.ex. nödstopp, skyddsskydd för signalförlust).
4. Semi-automatisk och automatisk kontroll
Förprogrammerade rörelser för repetitiva uppgifter (t.ex. hälla smält metall i formar).
Automatiserad slevpositionering med PLC-baserad kontroll för precision.
Kan inkludera vägningssystem för att övervaka smält metallnivåer.
Används i moderna gjuterier för effektivitet och säkerhet.
5. Dual Control (kombination av CAB + Remote)
Tillåter växling mellan hytt och fjärrkontroll beroende på operationen.
Förbättrar flexibilitet och säkerhet i farliga miljöer.


13. Skiss

Huvudtekniska data

Fördelar
En gjutbrokran är en typ av kran som är speciellt utformad för användning i gjuterier, stålverk och metallgjutningsmiljöer, där höga temperaturer, tunga belastningar och hårda förhållanden är vanliga. Här är de viktigaste fördelarna med att använda en casting bridge kran:
1. Hög värmebeständighet
Designad med värmebeständiga material (såsom högkvalitativa stål eller specialbeläggningar) för att motstå extrema temperaturer i gjuterier och stålväxter.
Isolerade komponenter (t.ex. ledningar, motorer) för att förhindra skador från strålningsvärme.
2. Lyftkapacitet
Byggt för att hantera extremt tunga laster (ofta 50 ton till 500+ ton), vilket gör dem idealiska för smält metallhantering, slev och stora gjutningar.
Förstärkta balkar och robusta hissar säkerställer säker lyftning av tunga material.
3. Förbättrade säkerhetsfunktioner
Dubbelgjutningsdesign för bättre stabilitet vid transport av smält metall.
Fel-säkra bromsar, överbelastningsskydd och nödstoppssystem för att förhindra olyckor.
Anti-Sway-teknik för exakt belastningspositionering, minska utsläppsrisker.
4. Korrosion och slitmotstånd
Speciella skyddande beläggningar (t.ex. zinkplätering, värmebeständig färg) för att motstå oxidation och korrosion från ångor, damm och fukt.
Hållbara hjul och spår för långvarig användning i hårda miljöer.
5. Precision och kontroll
Kontroller med variabel hastighet för smidig hantering av känsliga eller farliga laster (t.ex. smält metall).
Fjärrkontroll eller kabindrivna alternativ för säkrare drift i högtemperaturzoner.
6. Anpassningsbar för gjuterianvändning
Kan utrustas med slevkrokar, ta hinkar eller specialiserade lyftfästen för gjutningsapplikationer.
Explosionssäkra alternativ tillgängliga för farliga miljöer.
7. Lågt underhåll och lång livslängd
Byggt med tunga komponenter som kräver minimalt underhåll trots hårda arbetsförhållanden.
Tätade lager och smörjningssystem för att förhindra förorening av damm och metallpartikel.
8. Förbättrad produktivitet
Möjliggör effektiv transport av smält metall, formar och färdiga gjutningar, minskar manuellt arbete och påskyndar produktionen.
Minskar driftsstoppet med tillförlitlig prestanda i extrema industriella miljöer.
Ansökan
En gjutbrokran är en specialiserad typ av kran som används i gjuterier och metallgjutningsanläggningar för att hantera smält metall, formar och tunga gjutningar. Dessa kranar är utformade för att motstå höga temperaturer, tunga laster och hårda miljöer.
Tillämpningar av casting bridge kranar
Smält metallhantering
Transport av sleva fyllda med smält metall från ugnar till gjutningsområden.
Hälla smält metall i formar med precision.
Mögelhantering
Flytta sandformar, formformar eller andra gjutformar.
Positioneringsformar för hällning och kylning.
Gjutning av borttagning och efterbehandling
Överföra nygjutna delar till kylbäddar eller skakningssystem.
Transport av färdiga gjutningar till bearbetning eller efterbehandlingsområden.
Gjuterioperationer
Hjälpa till med ugnsladdning med råvaror (skrot, göt).
Stödja rengörings-, slipnings- och inspektionsprocesser.
Kranproduktionsförfarande
1. Design & teknik
Kravanalys: Bestäm belastningskapacitet, spännvidd, lyfthöjd och driftsmiljö.
CAD -modellering: Skapa 3D -mönster och strukturella beräkningar (stressanalys, avböjning etc.).
Materialval: Välj lämpliga gjutmaterial (vanligtvis gjutstål eller duktilt järn) för nyckelkomponenter som balkar, slutvagnar och krokar.
Regleringsöverensstämmelse: Se till att mönster uppfyller standarderna (ISO, DIN, FEM eller ASME).
2. Mönsterframställning och mögelberedning
Mönsterskapande: Trä- eller metallmönster är gjorda för gjutformar.
Förberedelse av sandform:
Använd hartsbundet sand eller grön sand för mögelhålrum.
Kärnor (för ihåliga sektioner) framställs separat.
3. Gjutningsprocess
Smältning och hälla:
Metall (t.ex. kolstål, legeringsstål) smälts i en ugn.
Smält metall hälls i formar under kontrollerade förhållanden.
Kylning och stelning: Låt gjutningen svalna långsamt för att undvika defekter.
Shakeout & Cleaning: Ta bort sandformar och rengöring av gjutningar (skottblåsning, slipning).
4. Bearbetning och efterbehandling
Grov bearbetning: Ta bort överskottsmaterial (grindar, stigerare).
Precisionsbearbetning: CNC -bearbetning för kritiska dimensioner (bär säten, bulthål).
Ytbehandling: Målning, galvaniserande eller antikorrosionsbeläggningar.
5. Tillverkning av bridge girder & end vagnar
Svetsning\/montering:
Tillverkar låda eller I-balkar (om hybriddesign).
Svets\/bultändvagnar (med hjul för rörelse).
Stressavlastningsvärmebehandling (om det behövs) för att minska återstående spänningar.
6. Montering av krankomponenter
Hiss- och vagninstallation: Mount Electric Hoist eller Wire Rope System.
Rail & Runway Setup: Installera kranskenor på stödstrukturen.
Elektriskt systemintegration: Trådmotorer, kontroller, begränsningsomkopplare och säkerhetsanordningar.
7. Testning och kvalitetskontroll
Dimensionell inspektion: Verifiera toleranser per designspecifikationer.
Icke-destruktiv testning (NDT):
Ultraljud, magnetisk partikel eller färgning av penetranttest för sprickor.
Lasttestning:
Statisk lasttest: 125% av nominell kapacitet.
Dynamiskt belastningstest: 110% av nominell kapacitet med rörelser.
Funktionellt test: Kontrollera bromsning, lyft och reseoperationer.
8. Målning och korrosionsskydd
Applicera primer och korrosionsbeständig färg.
Markeringar (kapacitet, serienummer, varningar) enligt standarder.
9. Förpackning och leverans
Demontering (om det behövs) för frakt.
Skydda kritiska komponenter under transitering.
10. Installation och idrifttagning (på plats)
Återmontera på kundens landningsbana.
Slutlig justering och kalibrering.
Operatörsutbildning och överlämnande.

Verkstadsvy
Företaget har installerat en intelligent plattform för utrustningshantering och har installerat 310 uppsättningar (uppsättningar) av hanterings- och svetrobotar. Efter avslutandet av planen kommer det att finnas mer än 500 uppsättningar (uppsättningar), och utrustningsnätverket kommer att nå 95%. 32 Svetslinjer har tagits i bruk, 50 planeras installeras och automatiseringshastigheten för hela produktlinjen har nått 85%.


Populära Taggar: Casting Bridge Crane, China Casting Bridge Crane Manufacturer, Leverantörer, fabrik
Ett par
20m span overhead craneNästa
MetallsmältkranDu kanske också gillar


Skicka förfrågan